Anleitung
Fülldrahtschweißen Schritt für Schritt: vom Draht einfädeln bis zur Naht
Fülldrahtschweißen läuft in zehn Schritten: Platz vorbereiten, Rolle einlegen, Draht einfädeln, Polung stecken, Strom einstellen, Masse klemmen und dann den Brenner schleppend über die Naht ziehen. Die Reihenfolge folgt der WELDINGER-Anleitung, die Brennerführung den Angaben von EWM und Lincoln Electric.
Kurz gesagt
Leg die Drahtrolle so ein, dass der Draht unten zum Vorschub läuft, fädle ihn ein und förder ihn bis vorne durch den Brenner. Steck bei Baustahl-Fülldraht den Brenner an Minus und die Masse an Plus. Stell den Strom passend zur Blechdicke ein, klemm die Masse ans blanke Werkstück und zieh den Brenner schleppend, also leicht nach hinten geneigt, über die Naht. Danach Schlacke abklopfen.
Transparenz: Diese Seite enthält Affiliate-Links (mit * gekennzeichnet). Kaufst du darüber, erhalten wir eine kleine Provision – für dich ändert sich der Preis nicht. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen. Mehr dazu
Arbeitskarte
10 Schritte
- 01Platz vorbereiten
- 02Werkstück blank machen
- 03Drahtrolle einlegen
- 04Vorschubrolle prüfen
- 05Draht einfädeln
- 06Stromdüse prüfen und Draht durchfördern
- 07Polung stecken
- 08Strom einstellen
- 09Masse klemmen und Schutz anlegen
- 10Schleppend schweißen und Schlacke entfernen
Was du brauchst
Ein Fülldraht-Gerät, eine Rolle Fülldraht, die zu Gerät und Material passt, und Schutzausrüstung. Für Baustahl steht auf der Rolle meist E71T-GS; welcher Draht in dein Gerät passt, steht unter Fülldraht kaufen.
- Fülldraht-Schweißgerät mit Brenner und Massekabel
- Fülldraht im passenden Durchmesser, meist 0,8 oder 0,9 mm
- Stromdüse für genau diesen Durchmesser
- Schlackehammer und Drahtbürste
- Automatik-Helm, Lederhandschuhe, schwer entflammbare Kleidung
- Feuerlöscher und, wenn möglich, eine Absaugung
Noch kein Gerät? Für den Einstieg empfehlen wir den STAHLWERK Mini FLUX 120 ST, weil er den Drahtvorschub laut Hersteller selbst zum eingestellten Strom regelt.
- Verfahren
- Fülldraht, Elektrode (MMA), Lift-WIG
- Schweißstrom
- 20–120 A (Fülldraht)
- Einschaltdauer
- 15 % bei 120 A · 60 % bei 60 A (40 °C)
- Draht
- 0,6–1,0 mm, Rollen 0,45–1 kg
- Netzstrom max.
- 18 A (I1max) · 7 A (I1eff)
STAHLWERK
STAHLWERK Mini FLUX 120 ST
Kleines Fülldraht-Gerät mit Display, das den Draht passend zum eingestellten Strom selbst nachschiebt.
Warum hier: Du stellst nur den Strom ein, den Draht schiebt das Gerät laut STAHLWERK passend nach – ein Regler weniger beim ersten Schweißen.
Ideal für: Einsteiger, die Tore, Halter und Rahmen aus Baustahl schweißen wollen
- Drahtvorschub regelt sich laut Hersteller automatisch nach dem eingestellten Strom (synergisch)
- Digitales Display, Menü für Fülldraht, Elektrode und Lift-WIG
- Draht von 0,6 bis 1,0 mm einsetzbar; laut Hersteller liegen zwei Rollen Fülldraht E71T-GS (Menge nicht angegeben), ein Helm und ein Verschleißteile-Set 0,9 mm bei
- 7 Jahre STAHLWERK-Garantie auf die Elektronik – laut Garantiebedingungen nur bei Kauf direkt bei STAHLWERK
- Nimmt laut Hersteller beim Fülldraht bis zu 18 A aus dem Netz – an einem 16-A-Automaten kann es bei Volllast knapp werden
- EMV-Klasse A: laut Hersteller nicht für Wohnbereiche am öffentlichen Niederspannungsnetz vorgesehen
- Nur kleine Drahtrollen bis 1 kg
Mehr Auswahl, auch mit Helm im Set, findest du unter Fülldraht-Schweißgerät für Anfänger.
Schritt für Schritt
Die Schritte folgen der WELDINGER-Anleitung zum ME 130 mini FLUX. Andere Geräte sind ähnlich aufgebaut, die Lage der Buchsen und Regler kann abweichen. Schau deshalb parallel in die Anleitung deines Geräts.
Platz vorbereiten
Funken fliegen beim Lichtbogenschweißen laut DGUV waagerecht bis 7,5 m, nach oben bis 4 m und nach unten bis 20 m. Räum Brennbares in diesem Bereich weg oder deck es ab, stell einen Feuerlöscher bereit. Bring die Absaugung so nah an die Schweißstelle wie möglich. Mehr dazu unter Sicher schweißen.
Werkstück blank machen
Entferne Rost und Lack an der Schweißstelle und dort, wo die Masseklemme sitzt. WELDINGER verlangt das für einen guten Kontakt. Die DGUV Information 209-077 rät außerdem, Lack, Verzinkung und Korrosionsschutzöl zu entfernen, weil das die Rauchmenge senkt.
Drahtrolle einlegen
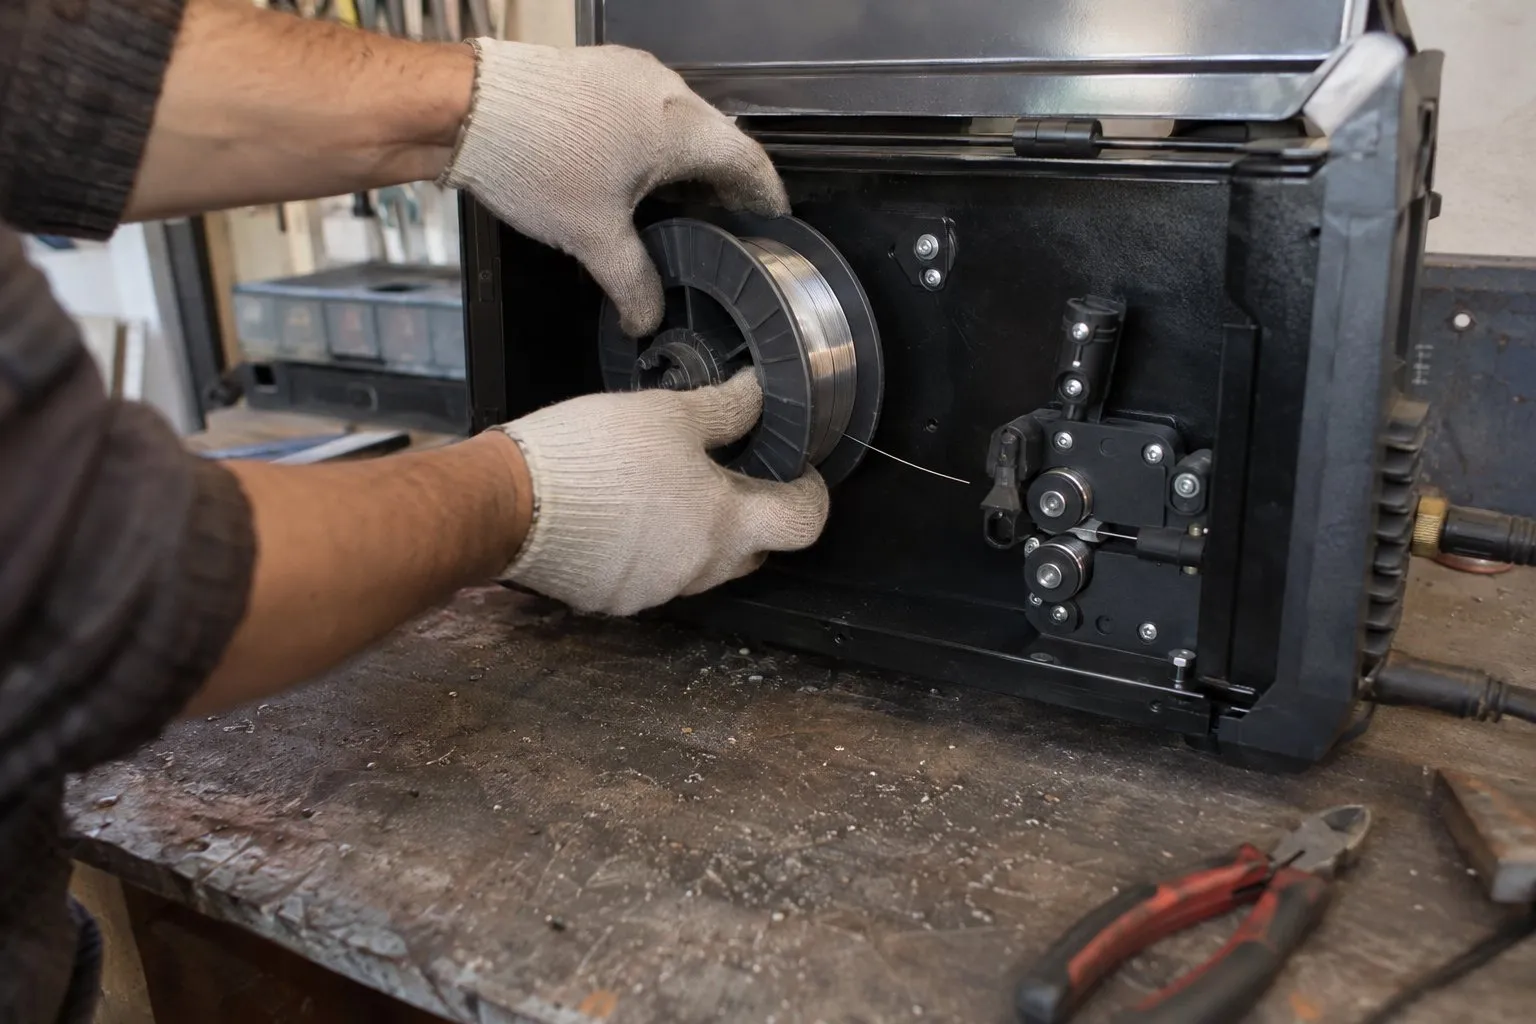
Öffne die Seitenklappe. Setz die Rolle laut WELDINGER so auf, dass der Draht an der Unterseite von hinten nach vorne zum Drahtvorschub läuft, und zieh die Überwurfmutter fest. Kleine Geräte nehmen 1-kg-Rollen; beim STAHLWERK Mini FLUX 120 ST sind es laut Hersteller Rollen von 0,45 bis 1 kg mit 16-mm-Dorn.
Vorschubrolle prüfen
Die Vorschubrolle hat Nuten für verschiedene Drahtdurchmesser. Beim WELDINGER ist eine Rolle für 0,8 und 0,9 mm eingebaut, die du je nach Draht herumdrehst. Für 1,0 mm braucht es laut Anleitung eine andere Rolle. Liegt der Draht in der falschen Nut, fördert er nicht sauber – WELDINGER nennt die „falsche Seite der Drahtvorschubrolle“ als Ursache, wenn der Vorschub nicht funktioniert.
Draht einfädeln
Löse die Andruckfeder und klapp sie weg. Schieb den Draht durch die Führungsfeder, über die Rille der Vorschubrolle und in das Führungsröhrchen. Dann Wippe zu, Feder hochklappen und leicht vorspannen, aber nicht zu fest. Rutscht der Draht später, spannst du etwas nach.
Stromdüse prüfen und Draht durchfördern
Prüf vorne am Brenner, ob die Stromdüse zum Drahtdurchmesser passt, und tausch sie sonst aus. Schalt das Gerät ein und drück den Brennerknopf, bis der Draht vorne herausschaut. WELDINGER warnt: Halte den Brenner dabei nie in Gesichtsnähe, der Draht kann herausschnellen.
Polung stecken
Bei Baustahl-Fülldraht E71T-GS steckst du laut WELDINGER das Umpolkabel des Brenners in den Minuspol und das Massekabel in den Pluspol. Edelstahl-Fülldraht wird anders gesteckt. Die Einzelheiten stehen unter Polung beim Fülldraht.
Strom einstellen
Beim WELDINGER stellst du am Hauptregler Strom und Drahtvorschub gemeinsam nach der Materialstärke ein und regelst die Spannung an einem zweiten Knopf fein nach. Beim STAHLWERK Mini FLUX 120 ST stellst du den Strom ein, den Drahtvorschub regelt das Gerät laut Hersteller automatisch. Richtwerte nach Blechdicke findest du in der Einstellungs-Tabelle.
Masse klemmen und Schutz anlegen
Klemm die Masseklemme direkt ans Werkstück, so nah wie möglich an der Schweißstelle. Die DGUV erklärt den Grund: Sonst können Schweißströme über andere Teile fließen und zum Beispiel Schutzleiter beschädigen. Dann Helm auf, Lederhandschuhe an.
Schleppend schweißen und Schlacke entfernen
Setz den Brenner an, drück den Knopf und zieh ihn gleichmäßig über die Naht. Der Brenner ist dabei nach hinten geneigt, zur fertigen Naht hin. Danach die Schlacke abklopfen und abbürsten. Kontrollier den Platz nach dem Schweißen noch einmal: Laut DGUV können Brände noch viele Stunden später entstehen.
Stechend oder schleppend?
Beim Fülldraht schleppend. Der Schweißtechnik-Hersteller EWM schreibt, dass stechende Führung beim Massivdraht üblich ist, schleppende beim Einsatz von schlackenführenden Fülldrähten. Lincoln Electric, nach eigener Angabe Erfinder des selbstschützenden Fülldrahts, nennt für seine Drähte 20 bis 30 Grad nach hinten – etwa so wie beim Elektrodenschweißen. Stechend solltest du laut Lincoln nicht schweißen, weil sonst Schlacke vor die Naht rollt und darin eingeschlossen werden kann.
Zwei weitere Hinweise aus derselben Lincoln-Anleitung:
- Schlacke läuft vor? Neig den Brenner etwas stärker. Zu viel Neigung macht den Lichtbogen aber unruhig.
- Abstand nicht zu kurz. Für Fülldraht empfiehlt Lincoln zwischen Stromdüse und Werkstück im Allgemeinen 20 bis 25 mm, deutlich mehr als beim Schweißen mit Massivdraht und Gas. Für seine dünnen Drähte nennt Lincoln in der Einstelltabelle kürzere Werte: 13 mm bei 0,8 mm, 13 bis 16 mm bei 0,9 mm – steht auf deiner Rolle ein eigener Wert, gilt der. Ist der Abstand zu kurz, können Poren entstehen; ist er zu lang, wird der Lichtbogen unruhig und es spritzt mehr.
Die Lincoln-Werte gelten für die Drähte dieses Herstellers. Nennt die Anleitung deines Geräts oder die Drahtrolle andere Werte, gehen die vor.
Typische Fehler und was die Anleitung dazu sagt
Die WELDINGER-Anleitung hat eine kurze Fehlertabelle. Daraus die Fälle, die beim Einstieg am häufigsten passen:
| Was du siehst | mögliche Ursache laut WELDINGER |
|---|---|
| Naht liegt nur oben auf, wenig Einbrand | Strom zu niedrig, zu schnell geschweißt, Lichtbogen zu lang |
| Naht rau, mit Poren | Schlacke in der Naht, Werkstück verschmutzt (Öl, Rost, Farbe), falscher Draht |
| Blech brennt durch | Strom zu hoch, Lichtbogen zu kurz, zu langsam geschweißt, Spalt zu groß |
| Draht wird nicht gefördert | falsche Seite der Vorschubrolle, Andruckfeder zu fest oder zu locker, Draht verschmutzt oder rostig |
| zu wenig Schweißstrom | schlechter Massekontakt, lose Kabel, Verlängerung zu lang oder zu dünn |
Gegen Schlacke in der Naht hilft Sauberkeit: Lincoln Electric rät, die Schlacke von Heftpunkten gründlich zu entfernen, bevor du darüber schweißt. Mehr Werte, die zur Blechdicke passen, stehen in der Einstellungs-Tabelle. Für Blech unter 1 mm lies Dünnblech schweißen.
Sicherheit: drei Punkte, die nicht warten können
Die ganze Liste mit Helm, Handschuhen und Absaugung steht unter Sicher schweißen. Den passenden Helm findest du unter Schweißhelm für Fülldraht. Und bevor du das Gerät einsteckst: Lies Steckdose und Absicherung.
Anleitungen und Fehlerbilder im Einzelnen
Vom Heften über Blech und Rohr bis zu Poren, Schlacke und Spritzern: Jede Seite unten behandelt einen Schritt oder ein Fehlerbild genauer. Wie du den Brenner hältst, steht unter Fülldraht stechend oder schleppend, was gegen Spritzer hilft, unter Spritzer beim Fülldraht und wie du die Schlacke loswirst, unter Schlacke beim Fülldraht.
- BindefehlerEin Bindefehler entsteht, wenn das Schweißgut die Flanke des Blechs, die Wurzel oder die vorige Lage nicht anschmilzt. Laut einem Fachvortrag der SLV Duisburg ist er ein flächiger Fehler, der die Festigkeit mindert, und mit bloßem Auge nur zu sehen, wenn er bis an die Oberfläche reicht. Abhilfe: genug Strom, passendes Tempo, richtige Brennerneigung, blankes Werkstück – und tragende Teile nur von geprüften Schweißern.
- Blech schweißenPrüf zuerst die Dicke: Hersteller nennen für Fülldraht Blech von etwa 0,8 bis 4 mm. Mach Naht und Massestelle blank, setz die Masseklemme direkt ans Werkstück und hefte die Teile. Stell den Strom nach Richtwert ein – VECTOR WELDING nennt etwa 90 A für 2 mm und 125 A für 3 mm – und probier ihn an einem Rest. Dann den Brenner schleppend ziehen, 20 bis 30 Grad nach hinten geneigt, und die Schlacke entfernen.
- DrahtvorschubLeg den Draht in die Nut der Vorschubrolle, die zu seinem Durchmesser passt. Spann die Andruckfeder nur leicht vor und zieh sie nach, wenn der Draht rutscht – zu fest verformt ihn laut STAHLWERK. Prüf, ob die Stromdüse zum Draht passt. Bei synergischen Geräten wie dem STAHLWERK Mini FLUX 120 ST stellst du nur den Strom ein, die Vorschubgeschwindigkeit folgt laut Hersteller automatisch.
- DünnblechJa, ab etwa 0,8 bis 0,9 mm Blechdicke: VECTOR WELDING nennt 0,8 mm mit rund 30 A, WELDINGER für den ME 130 mini FLUX 0,9 bis 4,0 mm. Für dünneres Blech fanden wir keine Herstellerangabe. Ein Loch entsteht laut WELDINGER-Anleitung durch zu viel Strom, zu kurzen Lichtbogen, zu langsames Schweißen oder einen zu großen Spalt.
- Einstellungen (Tabelle)Laut VECTOR WELDING passen beim Fülldraht ohne Gas als Richtwert 30 A für 0,8 mm, 50 A für 1 mm, 90 A für 2 mm, 125 A für 3 mm und 140 A für 4 mm Stahlblech. Der Hersteller betont, dass du jede Einstellung an einem Testblech ausprobieren und fein nachstellen musst. Bei Geräten mit synergischem Drahtvorschub wie dem STAHLWERK Mini FLUX 120 ST stellst du nur den Strom ein.
- Kann man Gusseisen mit Fülldraht schweißen?Mit normalem Fülldraht E71T-GS ist Gusseisen nicht vorgesehen: STAHLWERK beschreibt ihn als unlegierten Draht für Stahlarbeiten, YESWELDER für Baustahl. Für Grauguss nennt Kjellberg Stabelektroden aus Nickel oder Nickel-Eisen zum Kaltschweißen – mit wenig Wärme, kurzen Raupen und Hämmern direkt nach dem Schweißen. Dafür brauchst du ein Gerät mit Elektrodenfunktion.
- HeftenSäubere die Stellen, spann die Teile mit wenig Spalt und setz kurze Heftpunkte. Laut TWI kommt es auf Zahl, Länge und Abstand der Heftstellen an; zu wenige lassen den Spalt beim Schweißen zugehen. Lincoln Electric rät, mit demselben Fülldraht zu heften wie danach zu schweißen und die Schlacke von den Heftpunkten gründlich zu entfernen.
- PolungBaustahl-Fülldraht ohne Gas (E71T-GS): Brenner an Minus, Masse an Plus. Edelstahl-Fülldraht (E308LFC): Brenner an Plus, Masse an Minus – so steht es in der WELDINGER-Anleitung. Massivdraht mit Gas läuft laut EWM mit Plus an der Drahtelektrode. Lincoln Electric nennt auch Fülldrähte ohne Gas, die an Plus am besten laufen. Lies deshalb vor dem Umstecken die Angabe auf der Rolle.
- Poren in der NahtPrüf zuerst die Polung: Für Fülldraht kommt die Massezange laut STAHLWERK an Plus. Dann das Werkstück: Rost, Öl, Farbe und Oxidschicht nennt WELDINGER als Ursache für Poren, dazu Schlacke im Schweißgut und falschen Draht. Lincoln Electric nennt außerdem Feuchtigkeit und zu hohe Spannung. Rostigen Draht soll man laut Lincoln wegwerfen.
- Rohr schweißenPrüf zuerst, was im Rohr war, und entferne Verzinkung und Lack. Klemm die Masse direkt ans Rohr. Setz vier Heftpunkte, etwa bei 12, 3, 6 und 9 Uhr, und bürste ihre Schlacke ab. Schweiß dann von Heftpunkt zu Heftpunkt und dreh das Rohr zwischendurch, damit du oben schweißt. Pausen gibt die Einschaltdauer vor.
- SchlackeSchlacke entsteht beim Fülldraht ohne Gas immer. Laut STAHLWERK bildet selbstschützender Fülldraht eine Schlackeschicht, die die Naht beim Abkühlen vor Oxidation schützt und danach entfernt wird. Klopf sie mit dem Schlackehammer ab, bürste nach und trag dabei eine Schutzbrille. Steckt Schlacke in der Naht, führ den Brenner schleppend, schweiß zügiger und mach die Fuge nicht zu eng.
- Schweißnaht-ArtenDie wichtigsten Nahtarten sind laut Fronius Stumpfnaht, Überlappnaht, Kehlnaht und Ecknaht. Welche du brauchst, ergibt sich aus dem Stoß: Teile Kante an Kante bekommen eine Stumpfnaht, Teile im Winkel (T-Stoß, Ecke) oder übereinander meist eine Kehlnaht. Beim Fülldraht hältst du den Brenner laut Lincoln Electric bei Stumpfnähten quer zur Naht etwa senkrecht, bei Kehlnähten mit 40 bis 45 Grad.
- SpritzerFülldraht spritzt grundsätzlich mehr als Massivdraht mit Gas. Werden es viele, prüf laut Lincoln Electric der Reihe nach: Spannung anpassen, Brenner weniger stark neigen, Abstand zwischen Stromdüse und Werkstück verkürzen, Drahtvorschub erhöhen, langsamer schweißen. Feuchter oder rostiger Draht spritzt ebenfalls mehr. Trennspray verhindert nur, dass Spritzer festbrennen – weniger werden sie dadurch nicht.
- Fülldraht stechend oder schleppend führen – ziehen oder schieben?Schleppend, also ziehen. Lincoln Electric, nach eigener Angabe Erfinder des selbstschützenden Fülldrahts, nennt 20 bis 30 Grad Neigung nach hinten und rät nie zu stechen: Sonst rollt Schlacke vor das Schmelzbad und wird eingeschlossen. Der Schweißtechnik-Hersteller EWM schreibt ebenso, dass schleppende Führung bei schlackenführenden Fülldrähten üblich ist und stechende bei Massivdraht mit Gas.
- Kann man mit Fülldraht über Rost schweißen?Fülldraht verzeiht etwas mehr: Lincoln Electric schreibt, seine selbstschützenden Fülldrähte kämen mit Rost, Walzhaut und Beschichtungen besser zurecht als Massivdraht, weil die Füllung zusätzliche Desoxidationsmittel enthält. Trotzdem verlangen Lincoln, WELDINGER und STAHLWERK eine saubere Stelle: Rost, Öl und Farbe führen zu Poren, an der Masseklemme zu schlechtem Kontakt.
Häufige Fragen
01Wie schweißt man mit Fülldraht richtig?
Erst den Platz vorbereiten und das Werkstück blank machen, dann Draht einlegen, Polung stecken und Strom einstellen. Beim Schweißen ziehst du den Brenner schleppend über die Naht: Lincoln Electric nennt dafür 20 bis 30 Grad Neigung nach hinten. Halte Abstand und Tempo gleichmäßig. Nach jeder Naht klopfst du die Schlacke ab, bevor du weiterschweißt. Die WELDINGER-Anleitung empfiehlt für die Brennerhaltung zusätzlich Tutorials oder ein Fachbuch.
02Sollte man Fülldraht stechend oder schleppend schweißen?
Schleppend. Der Schweißtechnik-Hersteller EWM schreibt, dass schleppende Führung beim Einsatz von schlackenführenden Fülldrähten üblich ist, stechende beim Massivdraht mit Gas. Lincoln Electric wird deutlicher: bei Fülldraht immer schleppend, nie stechend, weil sonst Schlacke vor die Naht läuft und eingeschlossen werden kann. Läuft die Schlacke trotzdem vor, neigst du den Brenner laut Lincoln etwas stärker.
03Was muss ich vor dem ersten Schweißen einstellen?
Vier Dinge: die Vorschubrolle mit der Nut für deinen Drahtdurchmesser, die passende Stromdüse im Brenner, die Polung und den Strom. Bei Baustahl-Fülldraht E71T-GS steckst du laut WELDINGER den Brenner an Minus und die Masse an Plus. Den Strom stellst du nach der Blechdicke ein; beim STAHLWERK Mini FLUX 120 ST regelt das Gerät den Drahtvorschub laut Hersteller dann selbst. Beim STAHLWERK liegt das Massekabel ab Werk im Drahtfach – erst herausnehmen.
Belege
- [1]WELDINGER: Bedienungsanleitung ME 130 mini FLUX ab 07/2023 (PDF)
- [2]STAHLWERK: Mini FLUX 120 ST Digital, technische Daten und Lieferumfang
- [3]Lincoln Electric: Innershield Wire FCAW-S Welding Guide (PDF, englisch)
- [4]EWM: MIG-MAG-Schweißen – Grundlagen und Techniken
- [5]DGUV Information 209-010: Lichtbogenschweißen (März 2017, PDF)
- [6]DGUV Information 209-077: Schweißrauche – geeignete Lüftungsmaßnahmen (Oktober 2018, PDF)
Als Nächstes lesen
- AnleitungPolungPolung beim Fülldraht: Baustahl-Fülldraht Brenner an Minus, Edelstahl-Fülldraht an Plus – mit Tabelle für Gas, Elektrode und WIG und den Schritten zum Umstecken.
- AnleitungEinstellungen (Tabelle)Einstellungen fürs Fülldrahtschweißen als Tabelle: Schweißstrom nach Blechdicke laut Herstellerratgeber, Gerätegrenzen laut Anleitung und was bei Fehlern hilft.
- KaufberatungFür AnfängerWelches Schweißgerät für Anfänger? Warum Fülldraht ohne Gas den Einstieg leicht macht, welches Gerät wir empfehlen und was du außer dem Gerät brauchst.
- WissenSicher schweißenSchweißrauch beim Fülldraht ist laut DGUV besonders stark. Was gegen Rauch, Verblitzen, Funkenflug und Strom hilft – mit Schutzausrüstung und Checkliste.
- KaufberatungFülldrahtFülldraht kaufen ohne Fehlkauf: was E71T-GS heißt, welcher Durchmesser zu Rolle und Stromdüse passt, welche Spule auf den Dorn geht – und unsere Empfehlung.
Wer diese Zettel schreibt
Redaktion fuelldraht-schweissgeraet.de
Kaufberatung & Werkstattwissen
Wir sind die Redaktion von fuelldraht-schweissgeraet.de. Wir lesen Datenblätter, Bedienungsanleitungen und die Schriften der DGUV und machen daraus einfache Kaufberatung zum Schweißen ohne Gasflasche – mit Quellen auf jeder Seite. Eigene Tests oder Messungen machen wir nicht, und das sagen wir offen.
- Datenblätter & Anleitungen gelesen
- Quellen auf jeder Seite
- Sicherheit nach DGUV
- Anbieterangaben im Impressum