Problem & Lösung
Schlacke beim Fülldraht: warum sie entsteht und wie sie runtergeht
Die dunkle, glasige Kruste auf deiner Naht ist Schlacke. Beim Fülldraht ohne Gas gehört sie dazu: Die Füllung im Draht bildet sie, damit die Naht beim Abkühlen geschützt ist. Nach dem Abkühlen klopfst du sie mit dem Schlackehammer ab und bürstest nach. Ärgerlich wird es erst, wenn Schlacke in der Naht eingeschlossen ist.
Kurz gesagt
Schlacke entsteht beim Fülldraht ohne Gas immer. Laut STAHLWERK bildet selbstschützender Fülldraht eine Schlackeschicht, die die Naht beim Abkühlen vor Oxidation schützt und danach entfernt wird. Klopf sie mit dem Schlackehammer ab, bürste nach und trag dabei eine Schutzbrille. Steckt Schlacke in der Naht, führ den Brenner schleppend, schweiß zügiger und mach die Fuge nicht zu eng.
Transparenz: Diese Seite enthält Affiliate-Links (mit * gekennzeichnet). Kaufst du darüber, erhalten wir eine kleine Provision – für dich ändert sich der Preis nicht. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen. Mehr dazu
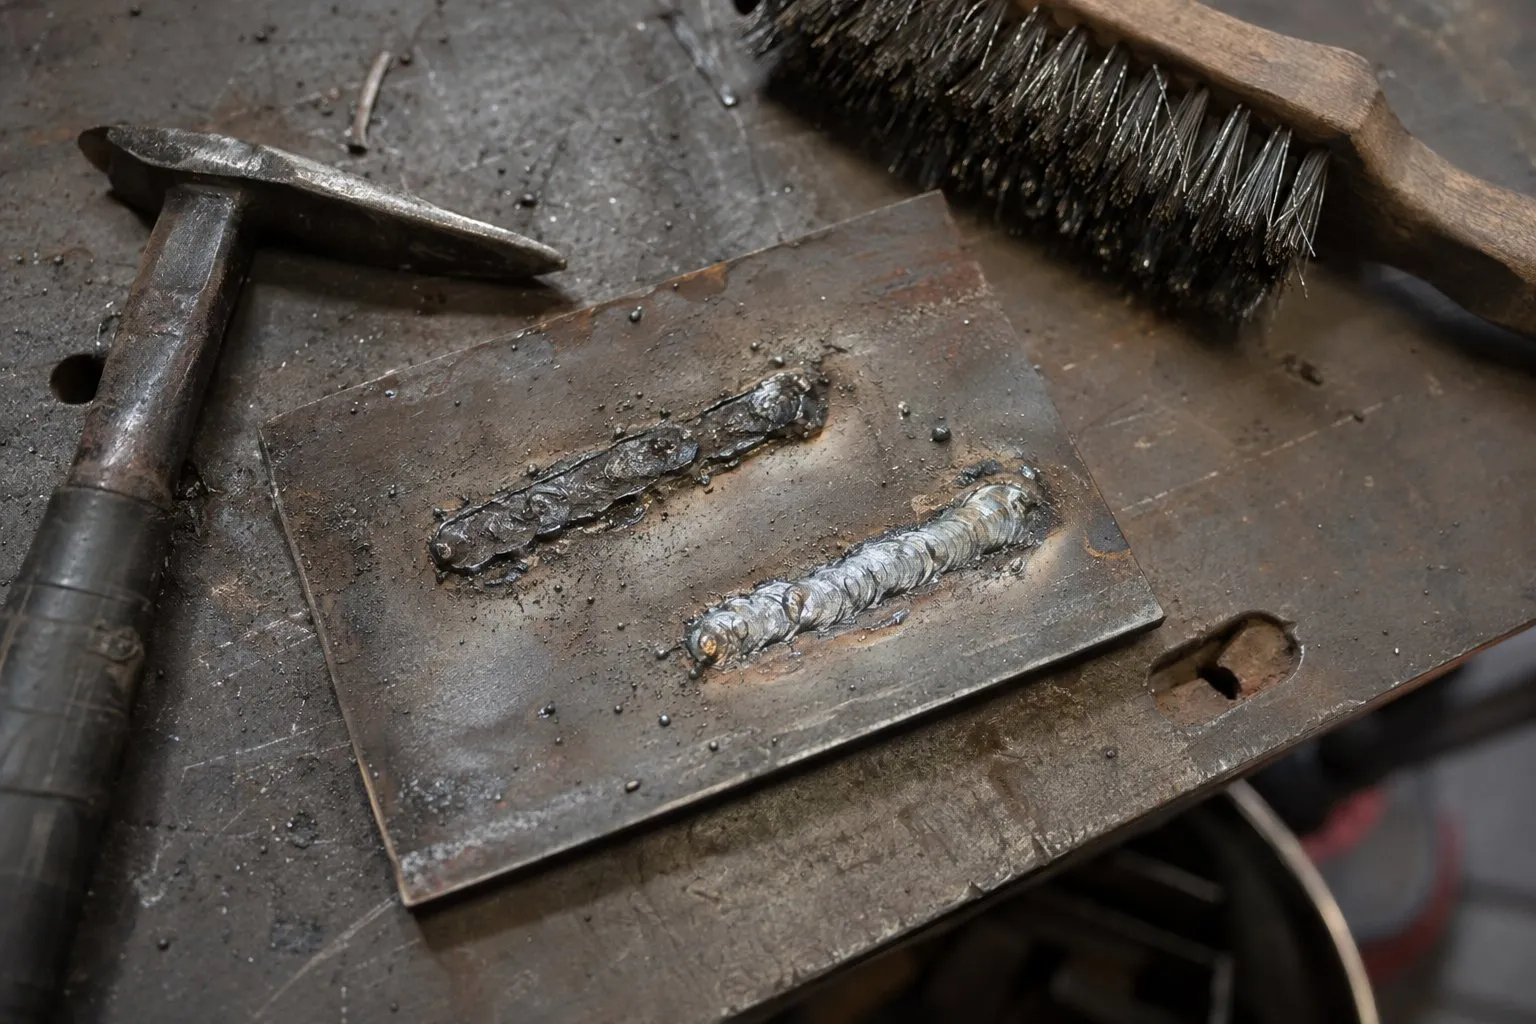
Symptom: eine dunkle Kruste auf der Naht
Nach dem Schweißen mit Fülldraht liegt auf der Naht eine dunkle, oft glasige Schicht. Darunter sitzt das eigentliche Schweißgut. Das ist kein Defekt am Gerät und kein Fehler beim Einstellen.
Ursache: Die Füllung im Draht bildet Schlacke
Fülldraht ist laut STAHLWERK ein röhrenförmiger Schweißdraht mit einer pulverförmigen Füllung. Diese Füllung stabilisiert den Lichtbogen und bildet Schlacke. Selbstschützender Fülldraht – also der Draht für Schweißen ohne Gasflasche – bildet laut STAHLWERK eine Schlackeschicht auf der Naht, ähnlich wie beim Elektrodenschweißen. Sie schützt die Naht beim Abkühlen vor Oxidation und wird nach dem Schweißen entfernt.
Lincoln Electric, laut eigener Angabe 1958 Erfinder des ersten selbstschützenden Fülldrahts, erklärt es genauer: Stoffe in der Füllung reagieren mit der Luft, bilden ihr eigenes Schutzgas und eine schützende Schlacke auf der Oberfläche. Deshalb kommt das Verfahren ohne Gasflasche aus und verträgt Wind. Der Preis dafür ist die Schlacke, die du danach abklopfst. VECTOR WELDING zählt genau das zu den Nachteilen: Schlacke muss nach dem Schweißen entfernt werden.
Lösung: Schlacke richtig entfernen
Abkühlen lassen
Die Schlacke schützt die Naht laut STAHLWERK beim Abkühlen – lass sie also erst abkühlen. Die STAHLWERK-Produktsicherheitsinformation nennt Verbrennungen durch heißes Werkstück, Spritzer und Schlacke als Risiko – fass die Naht nicht mit bloßen Händen an.
Schutzbrille aufsetzen
Laut DGUV Information 209-010 platzen Schlacketeilchen auch nach dem Schweißen ab. Solche Arbeiten führst du nur mit Augenschutz aus. STAHLWERK nennt zusätzlich eine Schutzbrille bei Schleif- und Bürstarbeiten.
Abklopfen
Klopf die Schlacke mit dem Schlackehammer ab. Lincoln Electric beschreibt Drähte, deren Schlacke sich teils von selbst löst oder mit einem leichten Schlag des Hammers abgeht – bei anderen Drähten sitzt sie fester.
Nachbürsten
Bürste Reste mit der Drahtbürste ab. Lincoln Electric nennt bei breiteren Lagen eine Drahtbürste an der Maschine als ausreichend.
Naht ansehen
Prüf, ob Löcher oder dunkle Einschlüsse in der Naht sitzen. Dann liegt Schlacke nicht nur oben, sondern auch drin – siehe nächster Abschnitt.
Wenn Schlacke in der Naht steckt
Lästig wird Schlacke, wenn sie im Schweißgut eingeschlossen ist. Die WELDINGER-Anleitung nennt „Schlacke im Schweißgut“ als mögliche Ursache für eine zu raue Naht und Porenbildung – neben verschmutztem Werkstück, Öl, Rost, Farbe und falschem Zusatzwerkstoff.
Lincoln Electric beschreibt, wie es dazu kommt und was hilft, in dieser Reihenfolge:
| Ursache laut Lincoln | Was du änderst |
|---|---|
| Fuge zu eng: Die Schlacke kann nicht nach oben steigen, bevor das Metall erstarrt | Fuge weiter öffnen |
| Schlacke läuft vor dem Schweißbad her | Brenner schleppend führen, 20 bis 30 Grad, nie stechend |
| Zu langsam geschweißt: Der Lichtbogen reitet auf dem Bad | schneller schweißen |
| Zu viel Draht auf einmal | Drahtvorschub und Spannung etwas senken |
| Senkrecht von oben nach unten geschweißt: Die Schlacke läuft in den Lichtbogen | senkrecht von unten nach oben schweißen |
Auch EWM schreibt, dass mit schlackeführenden Fülldrähten in der Regel schleppend geschweißt wird – der Brenner zeigt also zurück auf die fertige Naht. Mit Massivdraht und Gas ist dagegen eher stechend üblich.
Heftpunkte vorher säubern
Hast du die Teile vorher geheftet, entfernst du laut Lincoln die Schlacke von den Heftpunkten, bevor du darüber schweißt. Wurde mit Stabelektroden geheftet, haftet die Fülldraht-Schlacke dort laut Lincoln teils besonders fest – vor allem bei Elektroden mit rutiler Umhüllung.
Wann du Fachleute fragst
Die Schlacke abzuklopfen ist Routine. Anders ist es, wenn eine Naht tragen muss – etwa am Anhänger, am Geländer oder am Auto. Ob in so einer Naht Schlacke eingeschlossen ist, siehst du von außen nicht sicher. Lincoln nennt dafür Prüfungen mit Ultraschall oder Röntgen. Und die WELDINGER-Anleitung ist deutlich: Schweißverbindungen, die hohen Belastungen standhalten und bestimmte Sicherheitskriterien erfüllen müssen, dürfen nur ausgebildete und geprüfte Schweißer ausführen.
Das passende Gerät mit Schlackehammer
Schlackehammer und Drahtbürste liegen bei vielen Geräten schon bei. Beim STAHLWERK Mini FLUX 120 ST nennt der Hersteller beides im Lieferumfang der Grundausstattung.
- Verfahren
- Fülldraht, Elektrode (MMA), Lift-WIG
- Schweißstrom
- 20–120 A (Fülldraht)
- Einschaltdauer
- 15 % bei 120 A · 60 % bei 60 A (40 °C)
- Draht
- 0,6–1,0 mm, Rollen 0,45–1 kg
- Netzstrom max.
- 18 A (I1max) · 7 A (I1eff)
STAHLWERK
Mini FLUX 120 ST (Grundausstattung)
Dasselbe Gerät wie unsere Empfehlung, ohne die Extras der Vollausstattung.
Warum hier: Schlackehammer und Drahtbürste laut STAHLWERK im Lieferumfang – du kannst nach der ersten Naht gleich abklopfen.
Ideal für: Alle, die Helm und Handschuhe schon haben
- Gleiche technische Daten wie die Vollausstattung
- Brenner, Massekabel, Drahtbürste, Schlackehammer und eine Rolle Fülldraht E71T-GS laut Hersteller dabei (Drahtmenge nennt STAHLWERK nicht)
- Schutzausrüstung musst du selbst kaufen
- Gleiche Grenzen beim Netzstrom und bei der EMV-Klasse
Welches Gerät insgesamt am besten zu dir passt, steht im Vergleich der Fülldraht-Schweißgeräte. Wie Strom und Draht zur Blechdicke passen, zeigt die Tabelle für die Einstellungen. Prüf vor dem Schweißen auch die Polung: Baustahl-Fülldraht E71T-GS schweißt du laut WELDINGER mit dem Brenner an Minus, Edelstahl-Fülldraht mit dem Brenner an Plus. Mehr zu Augen- und Brandschutz steht unter Sicher schweißen, den Ablauf von Anfang bis Ende zeigt Fülldraht schweißen.
Wie der Brennerwinkel mit eingeschlossener Schlacke zusammenhängt, erklärt Fülldraht stechend oder schleppend.
Häufige Fragen
01Muss die Schlacke vor der nächsten Lage runter?
Ja. Lincoln Electric beschreibt für mehrlagige Nähte, dass jede Fülllage gereinigt und eingeschlossene Schlacke an den Rändern ausgeschliffen wird. Beachte aber: Der übliche Baustahl-Fülldraht E71T-GS ist laut YESWELDER für einlagiges Schweißen gedacht. Lincoln warnt, dass solche Einlagen-Drähte bei vielen Lagen eine ungünstige Zusammensetzung und Risse ergeben können. Für mehrlagige Nähte brauchst du einen Draht, den sein Hersteller dafür freigibt.
02Ist Schlacke auf der Naht ein Fehler?
Nein. Beim Fülldraht ohne Gas ist sie Teil des Verfahrens. STAHLWERK schreibt, dass selbstschützender Fülldraht eine Schlackeschicht auf der Naht bildet, ähnlich wie beim Elektrodenschweißen, die beim Abkühlen vor Oxidation schützt. Auch VECTOR WELDING nennt als Nachteil des Verfahrens, dass Schlacke nach dem Schweißen entfernt werden muss. Ein Fehler ist nur Schlacke, die in der Naht eingeschlossen bleibt.
03Womit entferne ich Schlacke am besten?
Mit Schlackehammer und Drahtbürste. Beides legt STAHLWERK dem Mini FLUX 120 ST laut Lieferumfang bei, ebenso dem Kombigerät MIG/MAG 160 M. Lincoln Electric nennt für breitere Lagen eine Drahtbürste an der Maschine und für eingeschlossene Schlacke an den Nahträndern den Schleifer. Weil Schlacketeilchen laut DGUV auch nach dem Schweißen abplatzen, gehört eine Schutzbrille dazu.
Belege
- [1]STAHLWERK: Mini FLUX 120 ST Digital, FAQ „Was ist Fülldraht“ und Lieferumfang
- [2]Lincoln Electric: Innershield Wire – FCAW-S Welding Guide (PDF, englisch)
- [3]WELDINGER: Bedienungsanleitung ME 130 mini FLUX ab 07/2023, Schweißfehler (PDF)
- [4]EWM: MIG/MAG-Schweißen – Grundlagen (Fachwissen)
- [5]YESWELDER: E71T-GS Gasless Flux-Cored MIG Wire (US-Shop, englisch)
- [6]DGUV Information 209-010: Lichtbogenschweißen (März 2017, PDF)
Als Nächstes lesen
- AnleitungFülldraht schweißenSchweißen mit Fülldraht: Rolle einlegen, Draht einfädeln, Polung stecken, Strom einstellen und schleppend schweißen – nach Herstelleranleitung und DGUV.
- AnleitungEinstellungen (Tabelle)Einstellungen fürs Fülldrahtschweißen als Tabelle: Schweißstrom nach Blechdicke laut Herstellerratgeber, Gerätegrenzen laut Anleitung und was bei Fehlern hilft.
- AnleitungPolungPolung beim Fülldraht: Baustahl-Fülldraht Brenner an Minus, Edelstahl-Fülldraht an Plus – mit Tabelle für Gas, Elektrode und WIG und den Schritten zum Umstecken.
- WissenSicher schweißenSchweißrauch beim Fülldraht ist laut DGUV besonders stark. Was gegen Rauch, Verblitzen, Funkenflug und Strom hilft – mit Schutzausrüstung und Checkliste.
Wer diese Zettel schreibt
Redaktion fuelldraht-schweissgeraet.de
Kaufberatung & Werkstattwissen
Wir sind die Redaktion von fuelldraht-schweissgeraet.de. Wir lesen Datenblätter, Bedienungsanleitungen und die Schriften der DGUV und machen daraus einfache Kaufberatung zum Schweißen ohne Gasflasche – mit Quellen auf jeder Seite. Eigene Tests oder Messungen machen wir nicht, und das sagen wir offen.
- Datenblätter & Anleitungen gelesen
- Quellen auf jeder Seite
- Sicherheit nach DGUV
- Anbieterangaben im Impressum