Anleitung
Drahtvorschub einstellen: Vorschubrolle, Andruck und Synergie
Der Drahtvorschub schiebt den Draht von der Rolle durch das Schlauchpaket bis zur Stromdüse. Gleichmäßig läuft er nur, wenn drei Dinge passen: die Nut der Vorschubrolle zum Drahtdurchmesser, der Andruck der Feder und die Stromdüse. Bei synergischen Geräten stellt sich die Geschwindigkeit dann selbst passend zum Strom ein.
Kurz gesagt
Leg den Draht in die Nut der Vorschubrolle, die zu seinem Durchmesser passt. Spann die Andruckfeder nur leicht vor und zieh sie nach, wenn der Draht rutscht – zu fest verformt ihn laut STAHLWERK. Prüf, ob die Stromdüse zum Draht passt. Bei synergischen Geräten wie dem STAHLWERK Mini FLUX 120 ST stellst du nur den Strom ein, die Vorschubgeschwindigkeit folgt laut Hersteller automatisch.
Transparenz: Diese Seite enthält Affiliate-Links (mit * gekennzeichnet). Kaufst du darüber, erhalten wir eine kleine Provision – für dich ändert sich der Preis nicht. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen. Mehr dazu
Arbeitskarte
7 Schritte
Dauer: 15 min
- 01Gerät ausschalten
- 02Vorschubrolle prüfen
- 03Draht einfädeln
- 04Andruck einstellen
- 05Stromdüse prüfen
- 06Draht durchfördern
- 07Strom und Vorschub einstellen
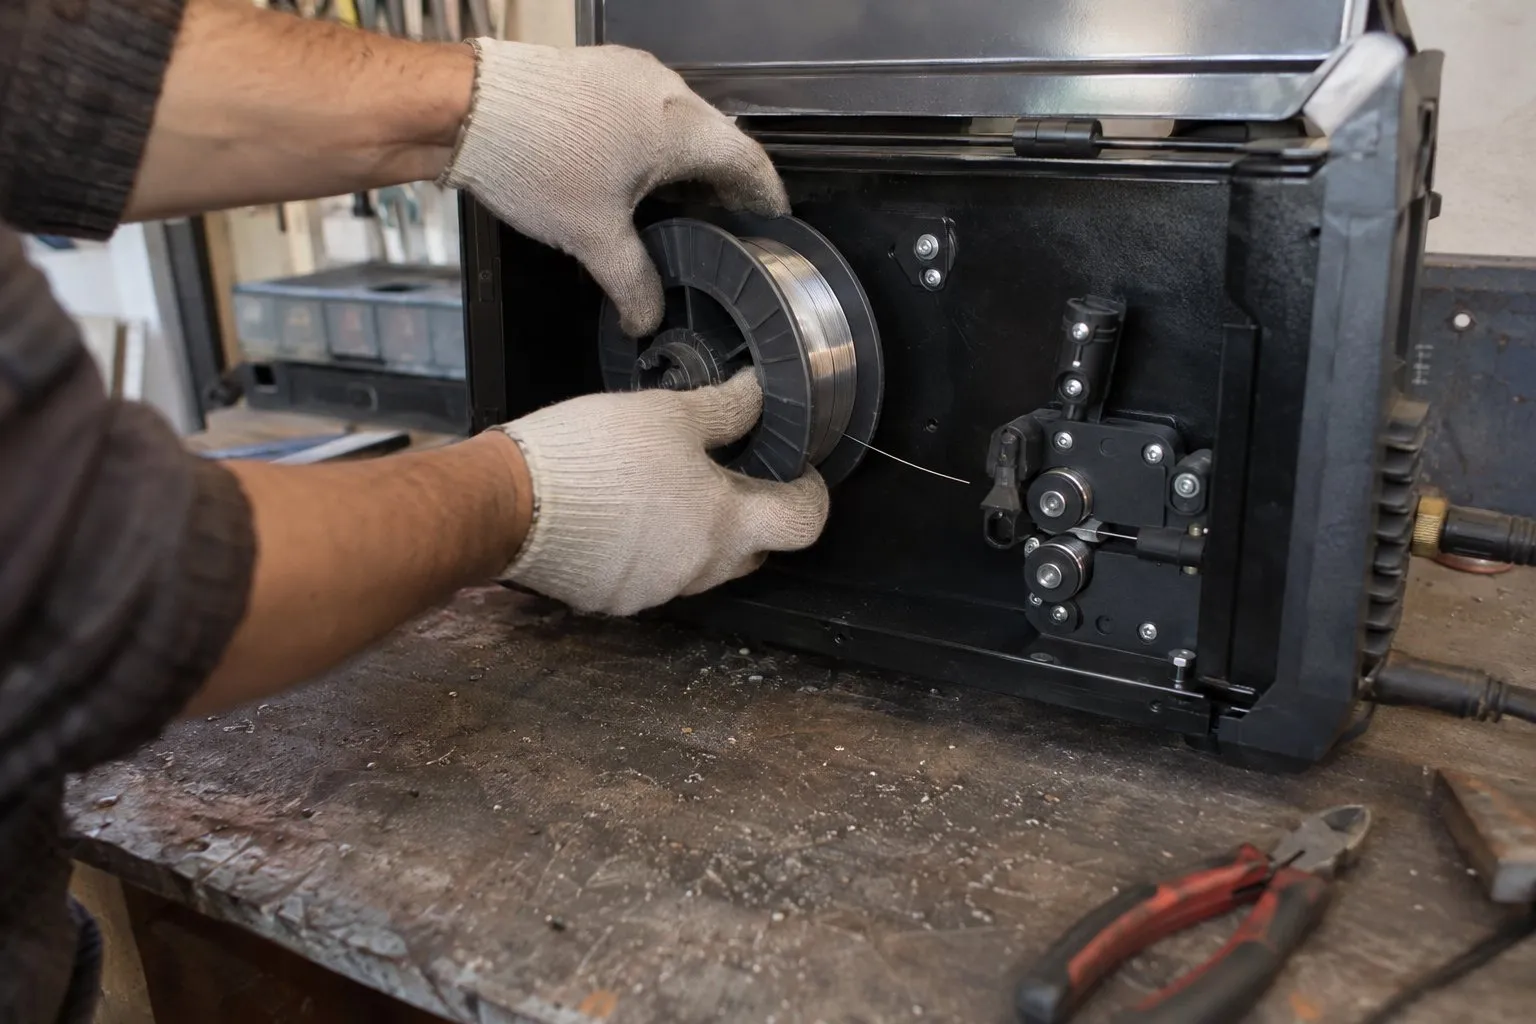
Was der Drahtvorschub macht
Im Gehäuse sitzt ein kleiner Motor mit einer Vorschubrolle. Eine Andruckfeder drückt den Draht von oben in die Nut dieser Rolle. Dreht sich die Rolle, schiebt sie den Draht durch das Schlauchpaket bis vorne in die Stromdüse. STAHLWERK beschreibt das beim MIG/MAG 160 M genau so: Der Draht wird von der Rolle durch das Schlauchpaket bis zur Stromdüse gefördert.
Wie schnell der Draht kommt, bestimmt, wie viel Draht in die Naht schmilzt. Lincoln Electric schreibt: Mehr Drahtvorschub bedeutet mehr Strom und mehr Einbrand, weniger Vorschub weniger. Deshalb hängen Drahtvorschub und Schweißstrom immer zusammen. Wie du den Strom zur Blechdicke wählst, steht in der Einstellungs-Tabelle.
Schritt für Schritt einstellen
Die Schritte folgen der WELDINGER-Anleitung zum ME 130 mini FLUX und den Hinweisen von STAHLWERK. Bei deinem Gerät können Rolle und Feder etwas anders aussehen; die Reihenfolge bleibt gleich.
Gerät ausschalten
Schalte das Gerät aus, bevor du am Vorschub arbeitest. Die DGUV Information 209-010 warnt vor Stichverletzungen durch den Draht, wenn der Vorschub bei Wartungsarbeiten am Brenner aus Versehen anläuft.
Vorschubrolle prüfen
Die Vorschubrolle hat zwei Nuten für zwei Durchmesser. Beim WELDINGER ist ab Werk eine Rolle für 0,8 und 0,9 mm eingebaut; du setzt sie je nach Draht herum ein. Für 1,0 mm braucht es laut Anleitung eine eigene Rolle für 0,8 und 1,0 mm. STAHLWERK schreibt: Die Nut der Rolle muss zum Drahtdurchmesser passen, also eine 0,8-mm-Nut für 0,8-mm-Draht.
Draht einfädeln
Löse die Andruckfeder und kipp sie weg. Schieb den Draht durch die Führungsfeder über die Nut der Vorschubrolle in das Führungsröhrchen. Dann drückst du die Wippe nach unten und schwenkst die Feder wieder hoch.
Andruck einstellen
Spann die Feder laut WELDINGER etwas vor, aber nicht zu fest. Wird der Draht später nicht sauber transportiert, spannst du etwas nach. STAHLWERK nennt beide Grenzen: Zu wenig Druck, und der Draht rutscht durch. Zu viel Druck, und er kann sich verformen.
Stromdüse prüfen
Schau vorne am Brenner nach, ob die Stromdüse zum Drahtdurchmesser passt. Beim STAHLWERK Mini FLUX 120 ST ist ab Werk eine Stromdüse 0,9 montiert. Wer 0,8-mm-Draht nutzt, tauscht sie. Eine zu große oder verschlissene Stromdüse führt laut STAHLWERK zu Aussetzern.
Draht durchfördern
Leg das Schlauchpaket möglichst gerade. Schalte ein und drück den Brennerknopf, bis der Draht vorne herausschaut. WELDINGER warnt: Halte den Brenner dabei nie in Gesichtsnähe. Die DGUV nennt genau diesen Moment als Risiko, wenn nach dem Einfädeln die höchste Vorschubgeschwindigkeit eingestellt ist.
Strom und Vorschub einstellen
Bei synergischen Geräten stellst du den Strom ein, der Vorschub folgt. Beim WELDINGER ME 130 mini FLUX stellst du am Hauptregler Strom und Drahtvorschub gemeinsam nach der Materialstärke ein und regelst die Spannung an einem zweiten Knopf fein nach.
Was „synergisch“ bedeutet
Auf vielen Kartons steht „Synergie“ oder „SYN“. Gemeint ist: Das Gerät stimmt den Drahtvorschub selbst auf den Strom ab. Du drehst an einem Knopf statt an zweien. Die Hersteller beschreiben das unterschiedlich:
| Gerät | was der Hersteller schreibt |
|---|---|
| STAHLWERK Mini FLUX 120 ST | Vorschubgeschwindigkeit wird „vollautomatisch über den Schweißstrom“ gesteuert |
| STAHLWERK MIG/MAG 160 M | Vorschub passt sich automatisch an Strom und Spannung an |
| WELDINGER MEW 161 SYN eco | optimale Parameter für Baustahl voreingestellt; Spannung und Drahtgeschwindigkeit (1 bis 10 m/min) lassen sich nachregeln |
| Güde SG 121 A-SYN | synergisch geregelt, bei Bedarf auf manuell umstellbar |
Für den Einstieg ist das bequem, weil ein Regler weniger falsch stehen kann. STAHLWERK schreibt beim MIG/MAG 160 M, dass die automatische Anpassung Bedienfehler reduziert. Mehr zu den Güde-Geräten steht unter Güde Fülldraht-Schweißgeräte.
Warum der Draht nicht gleichmäßig fördert
| Was du merkst | mögliche Ursache | Quelle |
|---|---|---|
| Draht rutscht, kommt stockend | Andruck zu schwach, falsche Nut der Vorschubrolle | WELDINGER, STAHLWERK |
| Draht ist platt gedrückt | Andruck zu stark | STAHLWERK |
| Aussetzer beim Schweißen | Stromdüse zu groß oder verschlissen | STAHLWERK |
| Draht hakt, obwohl die Rolle passt | Schlauchpaket geknickt oder aufgerollt | Lincoln Electric |
| Vorschub läuft schwer | Draht unsauber oder korrodiert | WELDINGER |
Zwei Hinweise speziell zum Fülldraht kommen von Lincoln Electric. Erstens ist Fülldraht ein Röhrchen mit Pulver darin. Er verträgt weniger Druck als Massivdraht und wird sonst gequetscht. Lincoln empfiehlt deshalb für Fülldraht gerändelte Vorschubrollen, die den Draht mit weniger Andruck greifen. Frag beim Hersteller deines Geräts nach, welche Rolle er für Fülldraht vorsieht. Zweitens soll der Draht sauber und rostfrei sein, und du sollst kein Öl auf den Draht geben.
Ersatzteile rund um den Vorschub
Vorschubrolle und Stromdüse sind Verschleißteile. Kauf sie passend zum Brennertyp und zum Drahtdurchmesser deines Geräts:
- Vorschubrolle: WELDINGER führt für 1,0-mm-Fülldraht eine eigene Rolle 0,8/1,0 mm als Zubehör. Güde legt dem SG 131 A-SYN laut Hersteller eine Ersatzvorschubrolle 0,9 mm bei.
- Stromdüse: Sie muss zum Draht passen. Beim STAHLWERK Mini FLUX 120 ST sitzt der Brenner AK14/MB14; ab Werk ist eine Stromdüse 0,9 montiert.
Stromdüsen aus einem Set passen nur, wenn Gewinde und Brennertyp stimmen. Schau vorher in die Anleitung deines Geräts. Welcher Draht in welches Gerät passt, steht unter Fülldraht kaufen.
Gerät mit automatischem Vorschub
Wer noch kein Gerät hat und sich das Einstellen leicht machen will, nimmt ein synergisches Gerät. Unsere Empfehlung für den Einstieg ist der STAHLWERK Mini FLUX 120 ST. Er nimmt laut Hersteller Rollen von 0,45 bis 1 kg mit 16-mm-Dorn und Draht von 0,6 bis 1,0 mm.
- Verfahren
- Fülldraht, Elektrode (MMA), Lift-WIG
- Schweißstrom
- 20–120 A (Fülldraht)
- Einschaltdauer
- 15 % bei 120 A · 60 % bei 60 A (40 °C)
- Draht
- 0,6–1,0 mm, Rollen 0,45–1 kg
- Netzstrom max.
- 18 A (I1max) · 7 A (I1eff)
STAHLWERK
STAHLWERK Mini FLUX 120 ST
Kleines Fülldraht-Gerät mit Display, das den Draht passend zum eingestellten Strom selbst nachschiebt.
Warum hier: Du stellst den Strom ein, den Drahtvorschub regelt das Gerät laut STAHLWERK vollautomatisch – ein Regler weniger beim Einstellen.
Ideal für: Einsteiger, die Tore, Halter und Rahmen aus Baustahl schweißen wollen
- Drahtvorschub regelt sich laut Hersteller automatisch nach dem eingestellten Strom (synergisch)
- Digitales Display, Menü für Fülldraht, Elektrode und Lift-WIG
- Draht von 0,6 bis 1,0 mm einsetzbar; laut Hersteller liegen zwei Rollen Fülldraht E71T-GS (Menge nicht angegeben), ein Helm und ein Verschleißteile-Set 0,9 mm bei
- 7 Jahre STAHLWERK-Garantie auf die Elektronik – laut Garantiebedingungen nur bei Kauf direkt bei STAHLWERK
- Nimmt laut Hersteller beim Fülldraht bis zu 18 A aus dem Netz – an einem 16-A-Automaten kann es bei Volllast knapp werden
- EMV-Klasse A: laut Hersteller nicht für Wohnbereiche am öffentlichen Niederspannungsnetz vorgesehen
- Nur kleine Drahtrollen bis 1 kg
Alle Geräte mit ihren Werten findest du im Vergleich der Fülldraht-Schweißgeräte. Wie es nach dem Einfädeln weitergeht, steht in der Anleitung Fülldrahtschweißen Schritt für Schritt; die richtige Polung für deinen Draht unter Polung beim Fülldraht. Und wenn trotz sauberem Vorschub viele Spritzer entstehen, lies Spritzer beim Fülldraht.
Welcher Draht zu deiner Vorschubrolle passt, erklärt Fülldraht 0,8 oder 0,9 mm; die passende Größe vorn im Brenner steht unter Stromdüse für Fülldraht.
Häufige Fragen
01Warum fördert der Draht nicht gleichmäßig?
Meist liegt es an der Vorschubrolle oder am Andruck. Die WELDINGER-Anleitung nennt als Ursachen die falsche Seite der Vorschubrolle, eine zu starke oder zu schwache Andruckfeder und unsauberen oder korrodierten Draht. STAHLWERK ergänzt: Ist die Stromdüse zu groß oder verschlissen, verliert der Draht den Kontakt, und es kommt zu Aussetzern. Laut Lincoln Electric entstehen die meisten Förderprobleme durch falschen Andruck oder ein geknicktes Schlauchpaket.
02Was bedeutet synergisch?
Synergisch heißt: Das Gerät stimmt den Drahtvorschub selbst auf den eingestellten Strom ab. Beim STAHLWERK Mini FLUX 120 ST wird die Vorschubgeschwindigkeit laut Hersteller vollautomatisch über den Schweißstrom gesteuert. Beim MIG/MAG 160 M passt sie sich laut STAHLWERK an Strom und Spannung an. WELDINGER beschreibt es beim MEW 161 SYN eco so, dass die optimalen Parameter für Baustahl bereits voreingestellt sind.
03Wie fest muss die Andruckfeder sein?
So fest wie nötig, nicht fester. WELDINGER schreibt: etwas vorspannen, aber nicht zu fest, und nachspannen, wenn der Draht nicht sauber transportiert wird. STAHLWERK erklärt die Grenzen: Ist der Druck zu niedrig, rutscht der Draht durch, ist er zu hoch, kann er sich verformen. Fülldraht ist dabei empfindlich, denn er ist laut Lincoln Electric ein Röhrchen und verträgt weniger Druck als Massivdraht.
04Kann ich den Drahtvorschub bei einem synergischen Gerät selbst verstellen?
Das hängt vom Gerät ab. Beim WELDINGER MEW 161 SYN eco kannst du laut Anleitung die Drahtgeschwindigkeit stufenlos von 1 bis 10 m/min anpassen und die Spannung fein nachregeln. Güde schreibt beim SG 121 A-SYN, dass sich der Drahtvorschub bei Bedarf auf manuell stellen lässt. Beim STAHLWERK Mini FLUX 120 ST nennt der Hersteller nur die automatische Regelung über den Strom.
Belege
- [1]WELDINGER: Bedienungsanleitung ME 130 mini FLUX ab 07/2023 (PDF)
- [2]STAHLWERK: MIG/MAG 160 M 5-in-1, technische Daten, Lieferumfang und Fragen zum Artikel
- [3]STAHLWERK: Mini FLUX 120 ST Digital, technische Daten und Lieferumfang
- [4]Lincoln Electric: Innershield Wire FCAW-S Welding Guide (PDF, englisch)
- [5]WELDINGER: Bedienungsanleitung MEW 161 SYN eco (PDF)
- [6]DGUV Information 209-010: Lichtbogenschweißen (März 2017, PDF)
Als Nächstes lesen
- AnleitungFülldraht schweißenSchweißen mit Fülldraht: Rolle einlegen, Draht einfädeln, Polung stecken, Strom einstellen und schleppend schweißen – nach Herstelleranleitung und DGUV.
- AnleitungEinstellungen (Tabelle)Einstellungen fürs Fülldrahtschweißen als Tabelle: Schweißstrom nach Blechdicke laut Herstellerratgeber, Gerätegrenzen laut Anleitung und was bei Fehlern hilft.
- KaufberatungFülldrahtFülldraht kaufen ohne Fehlkauf: was E71T-GS heißt, welcher Durchmesser zu Rolle und Stromdüse passt, welche Spule auf den Dorn geht – und unsere Empfehlung.
- AnleitungPolungPolung beim Fülldraht: Baustahl-Fülldraht Brenner an Minus, Edelstahl-Fülldraht an Plus – mit Tabelle für Gas, Elektrode und WIG und den Schritten zum Umstecken.
- Problem & LösungSpritzerWarum Fülldraht spritzt: Spannung, Brennerneigung, Abstand, Drahtvorschub und feuchter Draht – nach Lincoln Electric. Dazu: Was Trennspray kann und was nicht.
Wer diese Zettel schreibt
Redaktion fuelldraht-schweissgeraet.de
Kaufberatung & Werkstattwissen
Wir sind die Redaktion von fuelldraht-schweissgeraet.de. Wir lesen Datenblätter, Bedienungsanleitungen und die Schriften der DGUV und machen daraus einfache Kaufberatung zum Schweißen ohne Gasflasche – mit Quellen auf jeder Seite. Eigene Tests oder Messungen machen wir nicht, und das sagen wir offen.
- Datenblätter & Anleitungen gelesen
- Quellen auf jeder Seite
- Sicherheit nach DGUV
- Anbieterangaben im Impressum