Anleitung
Blech schweißen mit Fülldraht: Schritt für Schritt bis 4 mm
Stahlblech von etwa 1 bis 4 mm ist das, wofür Fülldraht-Geräte für zu Hause gebaut sind: Halter, Rahmen, Tore, Anhängerteile. Der Ablauf ist immer gleich – Blech vorbereiten, Masse setzen, heften, Strom nach Richtwert einstellen, schleppend ziehen, Schlacke ab. Die Werte stammen aus Herstellerangaben, nicht aus eigenen Messungen.
Kurz gesagt
Prüf zuerst die Dicke: Hersteller nennen für Fülldraht Blech von etwa 0,8 bis 4 mm. Mach Naht und Massestelle blank, setz die Masseklemme direkt ans Werkstück und hefte die Teile. Stell den Strom nach Richtwert ein – VECTOR WELDING nennt etwa 90 A für 2 mm und 125 A für 3 mm – und probier ihn an einem Rest. Dann den Brenner schleppend ziehen, 20 bis 30 Grad nach hinten geneigt, und die Schlacke entfernen.
Transparenz: Diese Seite enthält Affiliate-Links (mit * gekennzeichnet). Kaufst du darüber, erhalten wir eine kleine Provision – für dich ändert sich der Preis nicht. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen. Mehr dazu
Arbeitskarte
7 Schritte
- 01Blechdicke und Material prüfen
- 02Naht und Massestelle blank machen
- 03Polung und Masse prüfen
- 04Teile fixieren und heften
- 05Strom einstellen und an einem Rest probieren
- 06Schleppend ziehen
- 07Schlacke entfernen und Platz kontrollieren
Bevor du anfängst
Diese Anleitung gilt für unlegierten Stahl, also Baustahl, mit einem Fülldraht-Gerät ohne Gas. Für Blech unter 1 mm gibt es eigene Kniffe, die stehen unter Dünnblech schweißen. Edelstahl braucht eigenen Draht, Aluminium geht mit Fülldraht nicht.
Leg dir vorher zurecht: Schweißhelm, Handschuhe, Drahtbürste, Schlackehammer, zwei Zwingen, ein Reststück desselben Blechs zum Probieren und Löschmittel. Räum Brennbares weg; laut DGUV fliegen Funken beim Lichtbogenschweißen waagerecht bis 7,5 m. Und sorg für eine Absaugung an der Naht, denn Fülldraht erzeugt laut DGUV Information 209-077 sehr viel Rauch. Mehr dazu unter Sicher schweißen.
Richtwerte für den Strom
VECTOR WELDING nennt in seinem Ratgeber diese Richtwerte für Stahlblech. Der Hersteller betont selbst, dass es nur Anhaltswerte sind und du an einem Testblech nachstellen musst.
| Blechdicke | Stromstärke laut VECTOR WELDING |
|---|---|
| 0,8 mm | 30 A |
| 1 mm | 50 A |
| 2 mm | 90 A |
| 3 mm | 125 A |
| 4 mm | 140 A |
Bis 180 A empfiehlt VECTOR WELDING einen Draht mit 0,8 mm Durchmesser. Bei Geräten mit Stufen statt Ampere-Anzeige hilft die Tabelle für die Einstellungen.
Schritt für Schritt
Blechdicke und Material prüfen
Miss das Blech mit dem Messschieber. VECTOR WELDING nennt für Fülldraht 0,8 bis 4 mm, WELDINGER für den ME 130 mini FLUX 0,9 bis 4,0 mm. Für dickeres Blech nennen beide keine Werte. Schau auch, ob das Blech verzinkt oder lackiert ist – beides muss an der Naht weg.
Naht und Massestelle blank machen
Schleif oder bürste die Naht und die Stelle für die Masseklemme blank. Die DGUV rät, Lack, Verzinkung und Korrosionsschutzöl zu entfernen, weil sonst mehr Rauch entsteht. Blankes Metall an der Masseklemme sorgt außerdem für guten Kontakt; einen ungenügenden Massekontakt nennt WELDINGER in der Störungstabelle als mögliche Ursache für Probleme.
Polung und Masse prüfen
Beim Fülldraht kommt laut WELDINGER die Masse an Plus und das Kabel zum Brenner an Minus. Setz die Masseklemme direkt ans Werkstück. Die DGUV schreibt, dass die Rückleitung gut leitend am Werkstück oder an der Werkstückaufnahme sitzen muss; Rohrleitungen oder Stahlkonstruktionen dürfen nicht als Rückleitung dienen. Mehr zur Polung unter Polung beim Fülldraht.
Teile fixieren und heften
Spann die Teile mit Zwingen oder Magneten so, dass möglichst wenig Spalt bleibt, und setz an den Enden kurze Heftpunkte. Lincoln Electric empfiehlt, mit demselben Fülldraht zu heften, mit dem du danach schweißt, und die Schlacke von den Heftpunkten gründlich zu entfernen, bevor die Naht darüber läuft. Bleibt doch ein Spalt, rät Lincoln, den Drahtvorschub etwas zurückzunehmen – das senkt den Strom.
Strom einstellen und an einem Rest probieren
Stell den Richtwert aus der Tabelle ein und zieh eine Probenaht auf einem Reststück desselben Blechs. WELDINGER nennt in der Fehlertabelle seiner Anleitung für geringen Einbrand eine zu niedrige Stromstärke als Ursache, fürs Durchbrennen unter anderem zu hohen Schweißstrom und einen zu großen Luftspalt. Korrigier in kleinen Schritten.
Schleppend ziehen
Neig den Brenner 20 bis 30 Grad nach hinten zur fertigen Naht und zieh ihn über die Fuge. Lincoln Electric rät, beim Fülldraht nie zu schieben, weil sonst Schlacke vor das Schmelzbad rollt und eingeschlossen wird. Für die Neigung zur Seite nennt Lincoln bei der Stumpfnaht 90 Grad, bei Ecke, T-Stoß oder Überlappung 40 bis 45 Grad. Mehr dazu unter Stechend oder schleppend.
Schlacke entfernen und Platz kontrollieren
Lass die Naht kurz abkühlen, klopf die Schlacke ab und bürste nach. Erst dann siehst du, ob die Naht gleichmäßig ist. Kontrollier danach den Arbeitsplatz: Laut DGUV können Brände noch viele Stunden nach dem Schweißen entstehen.
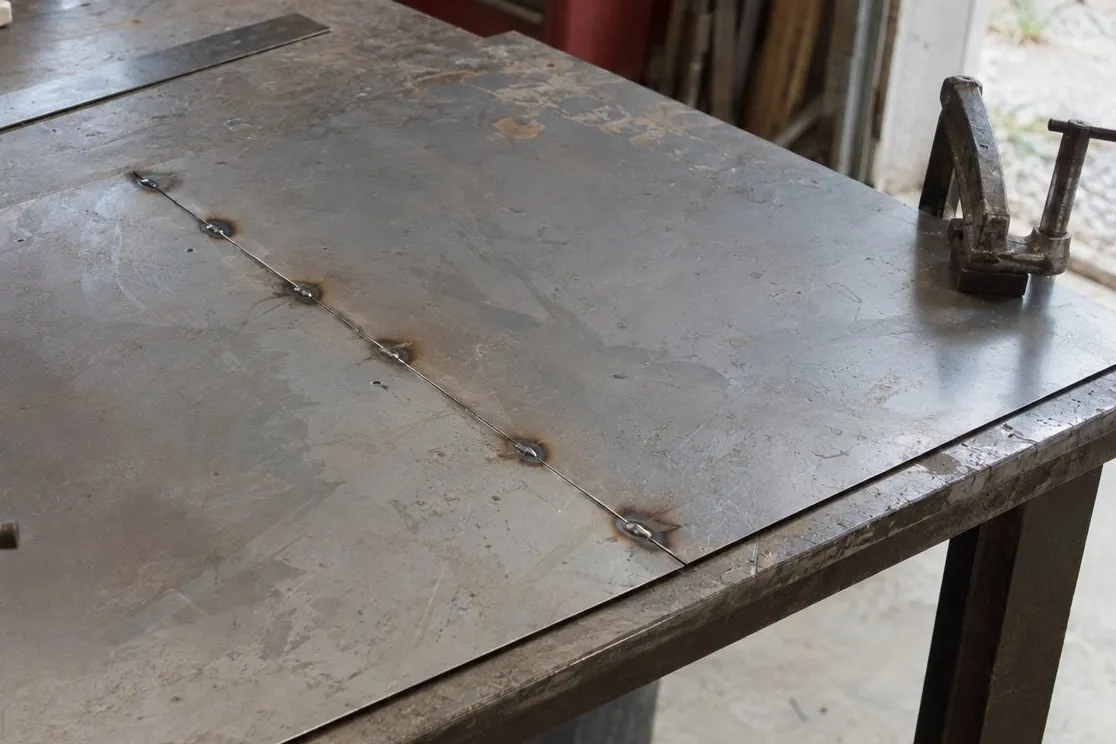
Welche Naht für welche Verbindung
| Verbindung | Seitliche Neigung laut Lincoln Electric | Typischer Einsatz |
|---|---|---|
| Stumpfnaht (Bleche Kante an Kante) | 90 Grad | Bleche aneinandersetzen |
| Kehlnaht (T-Stoß, Ecke) | 40 bis 45 Grad | Halter, Rahmen, Winkel |
| Überlappung | 40 bis 45 Grad | Flicken auf Blech |
Die Rückwärtsneigung von 20 bis 30 Grad gilt bei allen drei.
Wenn die Naht nicht gelingt
- Viele Spritzer: Ursachen und Abhilfe stehen unter Spritzer.
- Schlacke in der Naht: Lincoln Electric nennt als Ursachen Schieben statt Ziehen und zu enge Fugen. Mehr unter Schlacke.
- Löcher im Blech: WELDINGER nennt unter anderem zu hohen Strom und zu großen Luftspalt. Hilfe unter Dünnblech schweißen.
Passendes Gerät für dünnes Blech
Für Blech bis 2 mm nennt VECTOR WELDING bis 90 A, das schafft schon ein kleines Gerät mit 120 A. Für 3 mm liegt der Richtwert bei 125 A, für 4 mm bei 140 A – dafür braucht es ein stärkeres Gerät. Dazu kommt die Einschaltdauer: STAHLWERK nennt für den Mini FLUX 120 ST beim Fülldraht 15 % bei 120 A und 60 % bei 60 A. Stärkere Geräte stehen im Vergleich.
- Verfahren
- Fülldraht, Elektrode (MMA), Lift-WIG
- Schweißstrom
- 20–120 A (Fülldraht)
- Einschaltdauer
- 15 % bei 120 A · 60 % bei 60 A (40 °C)
- Draht
- 0,6–1,0 mm, Rollen 0,45–1 kg
- Netzstrom max.
- 18 A (I1max) · 7 A (I1eff)
STAHLWERK
STAHLWERK Mini FLUX 120 ST
Kleines Fülldraht-Gerät mit Display, das den Draht passend zum eingestellten Strom selbst nachschiebt.
Warum hier: Kleines Fülldraht-Gerät mit 20 bis 120 A für Baustahl. STAHLWERK nennt Einschaltdauer, Netzstrom und Lieferumfang offen im Datenblatt.
Ideal für: Einsteiger, die Tore, Halter und Rahmen aus Baustahl schweißen wollen
- Drahtvorschub regelt sich laut Hersteller automatisch nach dem eingestellten Strom (synergisch)
- Digitales Display, Menü für Fülldraht, Elektrode und Lift-WIG
- Draht von 0,6 bis 1,0 mm einsetzbar; laut Hersteller liegen zwei Rollen Fülldraht E71T-GS (Menge nicht angegeben), ein Helm und ein Verschleißteile-Set 0,9 mm bei
- 7 Jahre STAHLWERK-Garantie auf die Elektronik – laut Garantiebedingungen nur bei Kauf direkt bei STAHLWERK
- Nimmt laut Hersteller beim Fülldraht bis zu 18 A aus dem Netz – an einem 16-A-Automaten kann es bei Volllast knapp werden
- EMV-Klasse A: laut Hersteller nicht für Wohnbereiche am öffentlichen Niederspannungsnetz vorgesehen
- Nur kleine Drahtrollen bis 1 kg
Was Fülldraht als Verfahren kann und wo seine Grenzen liegen, steht unter Fülldraht schweißen und Nachteile von Fülldraht. Welcher Draht passt, erklärt die Seite Fülldraht.
Bevor die Naht kommt, fixierst du die Teile mit Heftpunkten – wie das geht, steht unter Heften.
Häufige Fragen
01Wie dick darf das Blech sein?
Nach Herstellerangaben etwa 0,8 bis 4 mm. VECTOR WELDING nennt für Fülldraht Bleche von 0,8 bis 4 mm, WELDINGER gibt für den ME 130 mini FLUX 0,9 bis 4,0 mm an. Als Richtwerte nennt VECTOR WELDING 30 A für 0,8 mm, 90 A für 2 mm und 140 A für 4 mm. Wie lange dein Gerät bei diesem Strom am Stück schweißt, steht als Einschaltdauer im Datenblatt.
02Muss ich die Kanten anfasen?
Für dünnes Blech nennen unsere Quellen dazu keine Vorgabe. Lincoln Electric beschreibt für Fugen beim selbstschützenden Fülldraht einen anderen Punkt: Spalt und Öffnungswinkel müssen so groß sein, dass die Schlacke aus dem Schmelzbad nach oben kommt, sonst wird sie eingeschlossen. Bei dickeren Stumpfnähten hängt die Vorbereitung vom Draht ab – schau in dessen Datenblatt.
03Kann ich dickeres Blech in mehreren Lagen schweißen?
Mit dem Draht E71T-GS eher nicht: YESWELDER gibt ihn für Einlagenschweißen an. Lincoln Electric erklärt, warum manche selbstschützende Fülldrähte nur für eine Lage gedacht sind: Sie brauchen die Vermischung mit dem Grundwerkstoff. Bei mehreren Lagen kann sich die Zusammensetzung der Naht ungünstig ändern, bis hin zu Rissen. Für dickeres Material lohnt der Vergleich mit der Elektrode.
Belege
- [1]VECTOR WELDING: Fülldraht schweißen – ganz ohne Gas (Herstellerratgeber, 05.11.2021), Richtwerte Stromstärke
- [2]WELDINGER: Bedienungsanleitung ME 130 mini FLUX ab 07/2023 (PDF), Technische Daten und Polung
- [3]Lincoln Electric: FCAW-S Welding Guide (Innershield, PDF, englisch), Welding Techniques
- [4]YESWELDER: E71T-GS Gasless Flux Cored MIG Wire, Produktangaben (englisch)
- [5]DGUV Information 209-077: Schweißrauche – Fragen und Antworten (PDF)
- [6]DGUV Information 209-010: Lichtbogenschweißen (März 2017, PDF), Schweißstromrückleitung und Brandschutz
Als Nächstes lesen
- AnleitungFülldraht schweißenSchweißen mit Fülldraht: Rolle einlegen, Draht einfädeln, Polung stecken, Strom einstellen und schleppend schweißen – nach Herstelleranleitung und DGUV.
- AnleitungDünnblechDünnblech mit Fülldraht schweißen: ab welcher Blechdicke die Hersteller es nennen, welcher Strom passt und wie du Löcher vermeidest – Schritt für Schritt.
- AnleitungEinstellungen (Tabelle)Einstellungen fürs Fülldrahtschweißen als Tabelle: Schweißstrom nach Blechdicke laut Herstellerratgeber, Gerätegrenzen laut Anleitung und was bei Fehlern hilft.
- Frage & AntwortFülldraht stechend oder schleppend führen – ziehen oder schieben?Fülldraht ziehen oder schieben? Schleppend, 20 bis 30 Grad nach hinten geneigt – mit Winkeln je Naht und Lage, Abstand zur Stromdüse und den Fehlern beim Stechen.
- AnleitungPolungPolung beim Fülldraht: Baustahl-Fülldraht Brenner an Minus, Edelstahl-Fülldraht an Plus – mit Tabelle für Gas, Elektrode und WIG und den Schritten zum Umstecken.
Wer diese Zettel schreibt
Redaktion fuelldraht-schweissgeraet.de
Kaufberatung & Werkstattwissen
Wir sind die Redaktion von fuelldraht-schweissgeraet.de. Wir lesen Datenblätter, Bedienungsanleitungen und die Schriften der DGUV und machen daraus einfache Kaufberatung zum Schweißen ohne Gasflasche – mit Quellen auf jeder Seite. Eigene Tests oder Messungen machen wir nicht, und das sagen wir offen.
- Datenblätter & Anleitungen gelesen
- Quellen auf jeder Seite
- Sicherheit nach DGUV
- Anbieterangaben im Impressum