Anleitung
Dünnblech mit Fülldraht schweißen: Was geht und wo die Grenze liegt
Dünnes Blech geht mit Fülldraht, aber nicht beliebig dünn. WELDINGER nennt für den ME 130 mini FLUX 0,9 mm als kleinste Blechdicke, VECTOR WELDING 0,8 mm mit etwa 30 A. Darunter nennt keiner der Hersteller, deren Unterlagen wir gelesen haben, einen Wert. Löcher vermeidest du mit wenig Strom, zügigem Tempo und einem kleinen Spalt.
Kurz gesagt
Ja, ab etwa 0,8 bis 0,9 mm Blechdicke: VECTOR WELDING nennt 0,8 mm mit rund 30 A, WELDINGER für den ME 130 mini FLUX 0,9 bis 4,0 mm. Für dünneres Blech fanden wir keine Herstellerangabe. Ein Loch entsteht laut WELDINGER-Anleitung durch zu viel Strom, zu kurzen Lichtbogen, zu langsames Schweißen oder einen zu großen Spalt.
Transparenz: Diese Seite enthält Affiliate-Links (mit * gekennzeichnet). Kaufst du darüber, erhalten wir eine kleine Provision – für dich ändert sich der Preis nicht. Als Amazon-Partner verdienen wir an qualifizierten Verkäufen. Mehr dazu
Arbeitskarte
6 Schritte
Dauer: 30 min
- 01Blechdicke prüfen
- 02Blech blank machen
- 03Bleche ohne Spalt fixieren
- 04Wenig Strom einstellen
- 05Zügig schweißen
- 06Schlacke entfernen und Platz kontrollieren
Was die Hersteller zur Blechdicke sagen
Eine feste Grenze für „Dünnblech“ gibt es nicht. Wichtig ist, was der Hersteller für sein Gerät oder sein Verfahren angibt.
| Quelle | Kleinste Blechdicke | Strom dafür |
|---|---|---|
| WELDINGER-Anleitung, ME 130 mini FLUX | 0,9 mm (bis 4,0 mm) | keine Zahl, Strom „im Verhältnis zur Materialstärke“ |
| VECTOR WELDING, Ratgeber Fülldraht | 0,8 mm (bis 4 mm) | etwa 30 A; 1 mm etwa 50 A |
| STAHLWERK, Mini FLUX 120 ST | keine Angabe | einstellbar ab 20 A |
Für Blech unter 0,8 mm haben wir bei keinem dieser Hersteller einen Wert gefunden. Daraus folgt nicht, dass es nie klappt – aber du arbeitest dann ohne Herstellerangabe. Wer vor allem sehr dünnes Karosserieblech schweißen will, sollte deshalb den Vergleich Fülldraht oder Schutzgas lesen, bevor er kauft.
Alle Richtwerte nach Blechdicke, auch für dickeres Material, stehen in unserer Tabelle für die Einstellungen.
Warum ein Loch entsteht
Die WELDINGER-Anleitung nennt für das Fehlerbild „Durchbrennen des Schweißbades“ vier mögliche Ursachen:
- Schweißstrom zu hoch.
- Lichtbogen zu kurz.
- Schweißgeschwindigkeit zu gering. Bleibst du zu lange an einer Stelle, schmilzt das Blech durch.
- Luftspalt zu groß.
Umgekehrt nennt dieselbe Tabelle für „geringen Einbrand“ zu wenig Strom, zu schnelles Schweißen und einen zu langen Lichtbogen. Bei dünnem Blech bewegst du dich zwischen diesen beiden Fehlern. Deshalb lohnt der Probelauf auf einem Rest.
Schritt für Schritt
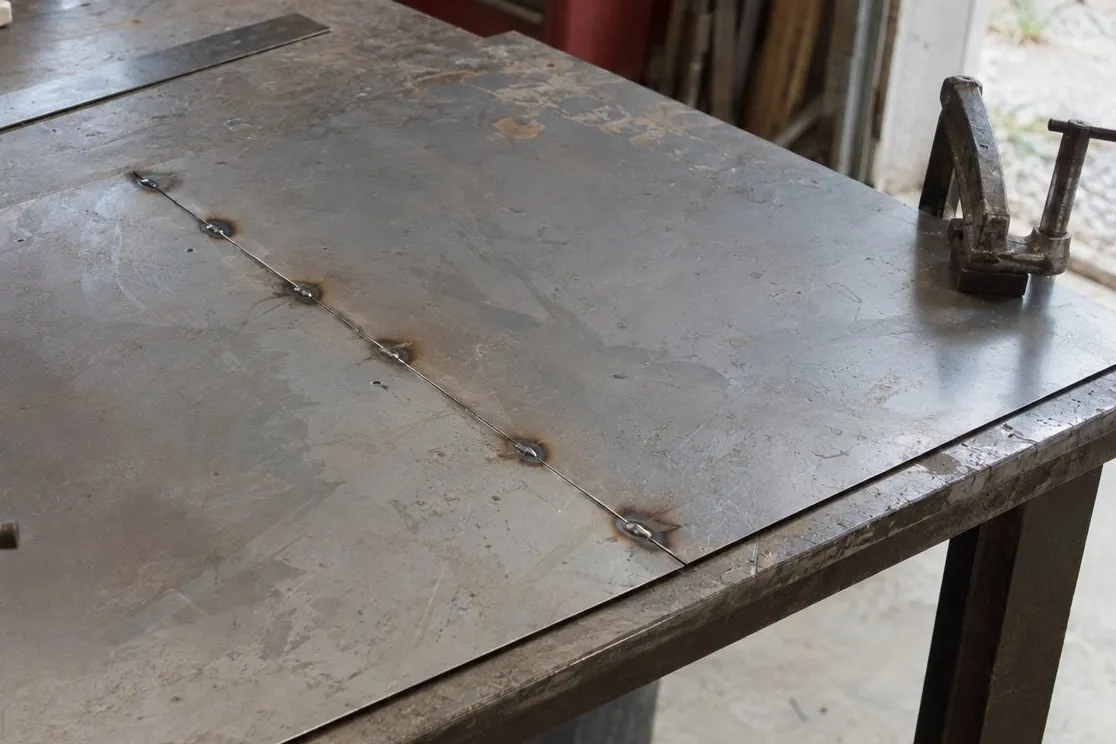
Blechdicke prüfen
Miss das Blech. Liegt es unter 0,8 mm, hast du keine Herstellerangabe mehr. Beim WELDINGER ME 130 mini FLUX beginnt der Bereich laut Anleitung bei 0,9 mm.
Blech blank machen
Schleif Rost, Lack und Verzinkung an der Naht ab. WELDINGER verlangt auch für die Masseklemme eine saubere Stelle ohne Rost und Lack. Die DGUV Information 209-077 rät, Beschichtungen wie Lack, Verzinkung und Korrosionsschutzöl vorher zu entfernen – so entsteht weniger Schweißrauch.
Bleche ohne Spalt fixieren
Spann die Teile mit Zwingen so, dass kaum ein Spalt bleibt – ein großer Luftspalt ist laut WELDINGER eine Ursache fürs Durchbrennen. Dann setzt du kurze Heftpunkte, damit nichts verrutscht.
Wenig Strom einstellen
Starte mit dem Richtwert von VECTOR WELDING: etwa 30 A für 0,8 mm, etwa 50 A für 1 mm. Beim STAHLWERK Mini FLUX 120 ST stellst du nur den Strom ein, den Draht regelt das Gerät laut Hersteller selbst. Probier die Einstellung auf einem Rest aus demselben Blech.
Zügig schweißen
Führ den Brenner gleichmäßig weiter. Brennt ein Loch durch, senk den Strom oder werde schneller. Ist der Einbrand zu gering, kann laut WELDINGER zu wenig Strom die Ursache sein.
Schlacke entfernen und Platz kontrollieren
Fülldraht hinterlässt Schlacke, die laut VECTOR WELDING nach dem Schweißen entfernt werden muss. Klopf sie ab und bürste nach. Kontrollier danach den Arbeitsplatz: Laut DGUV Information 209-010 können Brände noch viele Stunden nach dem Schweißen entstehen.
Welcher Draht für dünnes Blech?
Beide Hersteller nennen dünnere Drähte als möglich. WELDINGER führt für den ME 130 mini FLUX Fülldraht in 0,6, 0,8 und 0,9 mm als passend auf. Beim STAHLWERK Mini FLUX 120 ST kannst du laut Hersteller Draht von 0,6 bis 1,0 mm nutzen, wenn du die passende Antriebsrolle einsetzt. Ob ein dünnerer Draht bei deinem Blech hilft, sagen die Hersteller nicht – prüfe in jedem Fall, ob Vorschubrolle und Stromdüse zum Durchmesser passen.
Einen 0,6-mm-Fülldraht gibt es zum Beispiel als WELDINGER Fülldraht 0,6 mm*. Die Angaben dazu stammen nur aus dem Angebot.
Das passende Gerät
Für dünnes Blech empfehlen wir das Gerät, dessen Hersteller den Bereich klar nennt: Der WELDINGER ME 130 mini FLUX ist laut Anleitung für 0,9 bis 4,0 mm ausgelegt. Spannung stellst du an einem eigenen Regler fein nach.
- Verfahren
- Fülldraht, Elektrode (MMA), Lift-WIG
- Schweißstrom
- 20–130 A
- Einschaltdauer
- 30 % bei 130 A · 100 % bei 71 A
- Draht
- 0,6/0,8/0,9 mm (1,0 mm mit Tauschrolle), Rollen 1 kg D100
- Netzstrom max.
- 16 A träge empfohlen, 20 A bei intensiver Nutzung
WELDINGER
WELDINGER ME 130 mini FLUX
Fülldraht-Gerät mit einer Anleitung, die Polung, Absicherung und Kabel klar regelt – auch für Edelstahl-Fülldraht.
Warum hier: Die Anleitung nennt 0,9 bis 4,0 mm Blechdicke und regelt Polung und Draht klar.
Ideal für: Alle, die gern nach Anleitung arbeiten und später auch Edelstahl-Fülldraht nutzen wollen
- Anleitung nennt die Polung für Baustahl- und Edelstahl-Fülldraht getrennt
- Klare Netzangaben: 16 A träge empfohlen, bei intensiver Nutzung 20 A
- Werkstücke von 0,9 bis 4,0 mm laut Hersteller
- Fünf Jahre Haltbarkeitsgarantie laut Anleitung – nur bei Kauf direkt bei HuW24 e.K., ohne Gehäuse, Schlauchpaket, Massekabel und Verschleißteile
- Mit 7,5 kg (mit Brenner) schwerer als der STAHLWERK
- Die Anleitung widerspricht sich: Fülldraht „ausschließlich für Baustahl“, aber ein eigener Edelstahl-Abschnitt
- Unterschied zur günstigeren ECO-Version nicht belegt
Alle Geräte mit ihren Daten stehen im Vergleich der Fülldraht-Schweißgeräte.
Sicherheit beim Heften und Schweißen
Bei dünnem Blech setzt du viele kurze Heftpunkte und zündest den Lichtbogen oft neu. Für genau diesen Fall empfiehlt die DGUV Information 209-010 Schutzfilter nach DIN EN 379, die beim Zünden von selbst dunkel werden. Auch beim kurzen Heften darfst du laut DGUV nicht auf die Schutzausrüstung verzichten. Was dazugehört, steht unter Sicher schweißen. Wie das Fülldraht-Schweißen grundsätzlich abläuft, erklärt die Seite Fülldraht schweißen.
Am Auto kommen eigene Grenzen dazu – mehr unter Karosserie mit Fülldraht schweißen. Wie du dünne Teile vor der Naht fixierst, steht unter Heften.
Häufige Fragen
01Kann man dünnes Blech mit Fülldraht schweißen?
Ja, bis zu einer Untergrenze. WELDINGER gibt für den ME 130 mini FLUX Werkstücke von 0,9 bis 4,0 mm an, VECTOR WELDING nennt im Ratgeber Dünnbleche ab 0,8 mm. Bei so dünnem Blech ist der Spielraum klein: wenig Strom, zügig schweißen, Teile ohne großen Spalt fixieren. Vorher an einem Rest aus demselben Blech probieren, wie VECTOR WELDING es empfiehlt.
02Ab welcher Blechdicke geht Fülldraht?
Die Hersteller, deren Unterlagen wir gelesen haben, nennen 0,8 mm (VECTOR WELDING, etwa 30 A) und 0,9 mm (WELDINGER ME 130 mini FLUX) als Untergrenze. Für dünneres Blech fanden wir keine Herstellerangabe. Wenn du regelmäßig sehr dünnes Karosserieblech schweißen willst, lies vorher den Vergleich von Fülldraht und Schutzgas.
03Wie vermeide ich Löcher?
Die WELDINGER-Anleitung nennt vier Ursachen, wenn das Schweißbad durchbrennt: Schweißstrom zu hoch, Lichtbogen zu kurz, Schweißgeschwindigkeit zu gering und Luftspalt zu groß. Stell also den Strom niedrig ein, führ den Brenner zügig und spann die Bleche so, dass kaum ein Spalt bleibt. Probier die Einstellung zuerst an einem Rest aus.
Belege
- [1]WELDINGER: Bedienungsanleitung ME 130 mini FLUX ab 07/2023 (PDF)
- [2]VECTOR WELDING: Fülldraht schweißen – ganz ohne Gas (Herstellerratgeber, 05.11.2021)
- [3]STAHLWERK: Mini FLUX 120 ST Digital, technische Daten
- [4]DGUV Information 209-010: Lichtbogenschweißen (März 2017, PDF)
- [5]DGUV Information 209-077: Schadstoffe beim Schweißen (Oktober 2018, PDF)
Als Nächstes lesen
- AnleitungEinstellungen (Tabelle)Einstellungen fürs Fülldrahtschweißen als Tabelle: Schweißstrom nach Blechdicke laut Herstellerratgeber, Gerätegrenzen laut Anleitung und was bei Fehlern hilft.
- AnleitungFülldraht schweißenSchweißen mit Fülldraht: Rolle einlegen, Draht einfädeln, Polung stecken, Strom einstellen und schleppend schweißen – nach Herstelleranleitung und DGUV.
- VergleichFülldraht oder GasFülldraht oder Schutzgas? Unterschiede bei Wind, Rauch, Naht, Polung und dünnem Blech – nach DGUV, Herstellerangaben und Anleitungen, mit klarer Empfehlung.
- KaufberatungVergleichFülldraht-Schweißgeräte im Vergleich: Netzstrom, Einschaltdauer, Draht und Garantie aus Herstellerangaben – mit klarer Empfehlung und ohne erfundene Noten.
- WissenSicher schweißenSchweißrauch beim Fülldraht ist laut DGUV besonders stark. Was gegen Rauch, Verblitzen, Funkenflug und Strom hilft – mit Schutzausrüstung und Checkliste.
Wer diese Zettel schreibt
Redaktion fuelldraht-schweissgeraet.de
Kaufberatung & Werkstattwissen
Wir sind die Redaktion von fuelldraht-schweissgeraet.de. Wir lesen Datenblätter, Bedienungsanleitungen und die Schriften der DGUV und machen daraus einfache Kaufberatung zum Schweißen ohne Gasflasche – mit Quellen auf jeder Seite. Eigene Tests oder Messungen machen wir nicht, und das sagen wir offen.
- Datenblätter & Anleitungen gelesen
- Quellen auf jeder Seite
- Sicherheit nach DGUV
- Anbieterangaben im Impressum