Glossar
Stumpfnaht: Bleche auf Stoß schweißen
Eine Stumpfnaht verbindet zwei Teile, die in einer Ebene Kante an Kante liegen. Bei dünnen Blechen schweißt du die Kanten, wie sie sind, als I-Naht. Bei dickeren werden sie angeschrägt. Hier stehen die Begriffe rund um die Stumpfnaht und was beim Fülldraht dazukommt.
Kurz gesagt
Die Stumpfnaht füllt die Fuge zwischen zwei Teilen am Stumpfstoß, also Kante an Kante in einer Ebene. EWM nennt für das MAG-Schweißen von Stahl die I-Naht einseitig für 3 bis 8 mm, darüber angeschrägte Fugen wie V-, Y- oder X-Naht. Beim Fülldraht hältst du den Brenner laut Lincoln Electric quer zur Naht etwa senkrecht und lässt der Schlacke genug Platz in der Fuge.
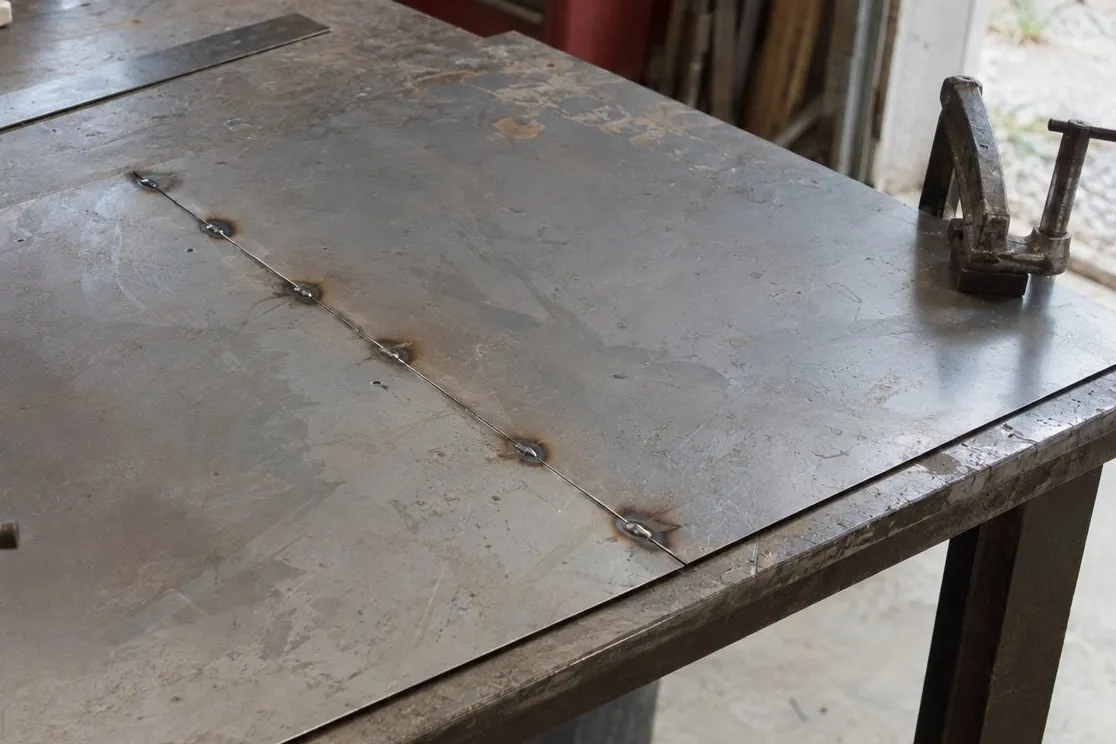
Stoß und Naht
Der Stumpfstoß beschreibt die Lage der Teile: Sie liegen in einer Ebene und stoßen Kante an Kante. Die Stumpfnaht ist die Naht, die die Fuge dazwischen füllt. Typisch sind ein verlängertes Flacheisen oder ein Blech, das in eine Lücke eingesetzt wird. Stehen die Teile im Winkel zueinander, schweißt du dagegen eine Kehlnaht. Alle Nahtarten im Überblick stehen unter Schweißnaht-Arten.
Fugenformen nach Blechdicke
Wie die Kanten vorbereitet werden, hängt von der Dicke ab. EWM zeigt in seiner MIG/MAG-Fibel die wichtigsten Fugenformen beim MAG-Schweißen von Stahl nach DIN EN 29692 – ISO 9692:
| Fugenform | Werkstückdicke laut EWM |
|---|---|
| I-Naht | einseitig 3–8 mm, beidseitig unter 8 mm |
| V-Naht | einseitig 3–10 mm, mit Gegenlage 3–40 mm |
| Y-Naht | einseitig 5–40 mm, mit Gegenlage über 10 mm |
| X-Naht | beidseitig über 10 mm |
| U-Naht | über 12 mm |
Die Werte gelten für MAG mit Schutzgas. Für dein Fülldraht-Gerät zählt, was der Hersteller angibt. WELDINGER nennt für den ME 130 mini FLUX Werkstücke von 0,9 bis 4,0 mm. In diesem Bereich bist du mit einer I-Naht unterwegs. Bei der Y-Naht richtet sich die Höhe des Stegs laut EWM nach der Stromstärke, die du einsetzen kannst. Bei größeren Dicken empfiehlt EWM, die Wurzel von der Rückseite auszufugen.
Stumpfnaht mit Fülldraht
- Brennerwinkel: Für die Stumpfnaht nennt Lincoln Electric quer zur Naht meist 90 Grad, also senkrecht.
- Platz für die Schlacke: Ist die Fuge zu eng, kann die Schlacke laut Lincoln nicht aufschwimmen und wird eingeschlossen. Wurzelspalt und Öffnungswinkel müssen weit genug sein. Mehr unter Schlacke beim Fülldraht.
- Spalt und Durchbrennen: Einen zu großen Luftspalt nennt WELDINGER als eine Ursache für Durchbrennen. Bei schlechter Passung rät Lincoln zu etwas mehr freiem Drahtüberstand oder weniger Drahtvorschub. Wie du dünne Bleche angehst, steht unter Dünnblech schweißen.
- Eine Lage: E71T-GS ist laut YESWELDER für einlagige Nähte gedacht. Fugen, die mehrere Lagen brauchen, passen nicht zu diesem Draht.
Vorher heftest du die Bleche in Abständen, damit sie sich nicht verziehen – siehe Heften.
Durchgeschweißt oder nicht
bauforumstahl unterscheidet durchgeschweißte und nicht durchgeschweißte Stumpfnähte. Bei durchgeschweißten Nähten reicht das Schweißgut über die ganze Blechdicke. Unterbrochen geschweißte Stumpfnähte sind laut bauforumstahl in der Regel zu vermeiden. Ob deine Naht durchgeschweißt ist, siehst du an der Rückseite. Worauf du dort achtest, steht unter Schweißnaht prüfen. Fehlt die Verbindung zum Grundwerkstoff, liegt ein Bindefehler vor.
- Ausfugen
- Die Wurzel von der Rückseite her wieder öffnen, bevor die Gegenlage kommt. EWM empfiehlt es bei größeren Materialdicken zur Fehlervermeidung.
- Badsicherung
- Unterlage, die beim Durchschweißen das flüssige Metall auffängt, zum Beispiel aus Kupfer oder Keramik. EWM beschreibt sie vor allem für das maschinelle Schweißen.
- Gegenlage
- Lage, die von der Rückseite der Stumpfnaht geschweißt wird. EWM nennt V- und Y-Nähte mit Gegenlage für größere Dicken als einseitig geschweißte.
- I-Naht
- Stumpfnaht ohne angeschrägte Kanten. EWM nennt sie beim MAG-Schweißen von Stahl einseitig für 3 bis 8 mm, beidseitig für unter 8 mm.
- Stumpfnaht
- Schweißnaht am Stumpfstoß. Sie füllt die Fuge zwischen zwei Teilen, die in einer Ebene aneinanderstoßen. bauforumstahl unterscheidet durchgeschweißte und nicht durchgeschweißte Stumpfnähte.
- Stumpfstoß
- Zwei Teile liegen in einer Ebene Kante an Kante. bauforumstahl nennt ihn neben T-Stoß und überlapptem Stoß als eine der drei Stoßarten.
- V-, Y- und X-Naht
- Stumpfnähte an angeschrägten Kanten; der Buchstabe beschreibt die Form der Fuge im Querschnitt. Bei der Y-Naht bleibt unten ein gerader Steg stehen, die X-Naht ist von beiden Seiten angeschrägt.
Häufige Fragen
01Ab welcher Blechdicke muss ich die Kanten anschrägen?
EWM nennt für das MAG-Schweißen von Stahl die I-Naht ohne Anschrägen einseitig für 3 bis 8 mm. Die V-Naht nennt EWM einseitig für 3 bis 10 mm, mit Gegenlage bis 40 mm. Die Zahlen gelten für MAG mit Schutzgas und Normfugen. Dein Fülldraht-Gerät hat seine eigenen Grenzen: WELDINGER nennt für den ME 130 mini FLUX 0,9 bis 4,0 mm.
02Was tun, wenn die Bleche nicht sauber aneinanderliegen?
Lincoln Electric schreibt, dass selbstschützender Fülldraht Spalte besser überbrückt als die meisten anderen Verfahren. Bei schlechter Passung hilft laut Lincoln ein etwas längerer freier Drahtüberstand oder weniger Drahtvorschub. Beides senkt den Strom und verringert die Gefahr des Durchbrennens. WELDINGER nennt einen zu großen Luftspalt als eine Ursache für Durchbrennen.
03Ist eine Stumpfnaht so stark wie das Blech?
Im Stahlbau gilt laut bauforumstahl: Eine durchgeschweißte Stumpfnaht trägt in der Regel so viel wie das schwächere der verbundenen Bauteile. Voraussetzung ist ein Schweißzusatz, dessen Festigkeit nicht unter der des Grundwerkstoffs liegt. Eine nicht durchgeschweißte Stumpfnaht wird wie eine Kehlnaht berechnet. Ob deine Naht durchgeschweißt ist, zeigt die Rückseite.
Belege
- [1]EWM: Schweißlexikon, Teil MIG/MAG-Fibel (PDF), Bild 5 Fugenformen nach DIN EN 29692 – ISO 9692 und Badsicherungen
- [2]bauforumstahl: Arbeitshilfe 2.6 Tragwerksplanung im Stahlbau, geschweißte Verbindungen (PDF)
- [3]Lincoln Electric: Innershield Wire FCAW-S Welding Guide, Welding Techniques und Trapped Slag (PDF, englisch)
- [4]WELDINGER: Bedienungsanleitung ME 130 mini FLUX ab 07/2023 (PDF), Blechdicken und Störungstabelle
- [5]YESWELDER: E71T-GS Gasless Flux-Cored MIG Wire (US-Shop, englisch)
Als Nächstes lesen
- WissenSchweißnaht-ArtenWelche Schweißnaht-Arten gibt es? Stumpfnaht, Kehlnaht, Überlapp- und Ecknaht – wann du welche brauchst, wie du den Brenner hältst und was beim Fülldraht dazukommt.
- AnleitungDünnblechDünnblech mit Fülldraht schweißen: ab welcher Blechdicke die Hersteller es nennen, welcher Strom passt und wie du Löcher vermeidest – Schritt für Schritt.
- GlossarKehlnahtWas eine Kehlnaht ist, was das a-Maß bedeutet und wie du sie mit Fülldraht schweißt: Winkel, Drahtrichtung, Steignaht und die Grenze einlagiger Drähte.
- AnleitungNaht prüfenSchweißnaht prüfen ohne Labor: Schlacke ab, gutes Licht, dann Risse, Poren, Kerben, Nahtform und Wurzel ansehen – nach DVS und SLV. Und wo die Sichtprüfung endet.
- AnleitungHeftenHeften beim Schweißen: Teile säubern, spannen, Heftpunkte in sinnvoller Reihenfolge setzen, Schlacke entfernen – mit Fülldraht, nach TWI, Lincoln und DGUV.
Wer diese Zettel schreibt
Redaktion fuelldraht-schweissgeraet.de
Kaufberatung & Werkstattwissen
Wir sind die Redaktion von fuelldraht-schweissgeraet.de. Wir lesen Datenblätter, Bedienungsanleitungen und die Schriften der DGUV und machen daraus einfache Kaufberatung zum Schweißen ohne Gasflasche – mit Quellen auf jeder Seite. Eigene Tests oder Messungen machen wir nicht, und das sagen wir offen.
- Datenblätter & Anleitungen gelesen
- Quellen auf jeder Seite
- Sicherheit nach DGUV
- Anbieterangaben im Impressum